Поиск по блогу:

вторник, 30 ноября 2021 г.

Знакомство с миром сварочных электродов

Предстоящее, вернее, уже начатое сооружение металлического каркаса межэтажной лестницы обнажило пару животрепещущих проблем, связанных со сваркой. Первая из них заключается в том, что сварочные электроды, приобретённые шесть лет тому назад вместе с инвертором постепенно расходовались на случавшиеся время от времени мельчайшие сварочные задачи (например, подварка контура заземления, изготовление оснастки), а недавно полностью истощились при сооружении каркаса ворот — оставшиеся несколько штук не в счёт (про вторую проблему — отдельная публикация).

С удивлением обнаружил, что совершенно не представляю себе номенклатуру и ассортимент имеющихся в продаже электродов, хотя удивление быстро прошло: приобретал электроды только однажды, не вникая в их характеристики (продавец просто порекомендовал в комплект к инвертору), а если бы и вникал, то за прошедшие годы запросто забыл бы об этом. Отмечу, что ситуация практически повторяет недавнюю, случившуюся с пильными полотнами для электролобзика — там мне тоже пришлось изучать конъюнктуру чуть ли не с нуля.

Читать дальше...

Беглое ознакомление с ресурсами, посвящённым сварочным электродам (ссылки на часть из них указаны под этой публикацией) поставили передо мной жёсткие условия существенного ограничения, в несколько раз, диапазона своего интереса. Из всего многообразия и разнообразия электродов пришлось остановиться только на тех, которые предназначены для сварки 1) сталей, используемых в строительстве (то есть, безжалостно отброшены всякие экзоты, типа тех, которые используются для подварки сломанной одиннадцатой псевдохелицеры марсианской пиголетовой отползяки), 2) на постоянном токе, 3) при обратной полярности. Тем не менее, даже при таких драконовских ограничениях объём информации оказался малоподъёмным и довольно обширным.
При этом, речь идёт только об отечественных подходах, а существуют ещё и международные (ISO), европейские (EN) и американские (ANSI) стандарты–классификации, но для моего уровня владения сварочным искусством и стоящих передо мной задач это неактуально, поэтому решительно добавил ещё один критерий отсечения ненужного: 4) отказ от импортных электродов (хотя, говорят, шведские ESAB весьма недурственные).

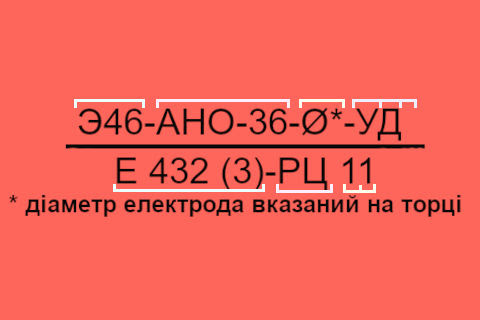
Плавящиеся сварочные электроды с обмазкой для электродуговой сварки, изготавливаемые и предлагаемые в этой части света имеют маркировку по типу приведенной на изображении слева (взято с реальной упаковки). Назначение и наименования каждого из выделенных светлыми линиями фрагментов индекса приведены в аналогичной схеме:

Э‹тип марка диаметр назначение толщина покрытия класс шва

E‹свойства шва вид покрытия направление сварки параметры тока

Приведенные в схеме категории могут принимать такие значения:

Тип Непосредственно за буквой «Э», обозначающей электрод для ручной дуговой сварки и наплавки, следует двухзначное число, указывающее на величину временного сопротивления разрыву наплавляемого металла в кгс/мм² (для стали этот показатель находится в диапазоне, примерно, 40–60 кгс/мм²). За числом может следовать индекс «А» — это означает, что металл шва имеет повышенные свойства по пластичности и ударной прочности. Если за первоначальной буквой «Э» присутствует тире (дефис), то электрод предназначен для сварки теплоустойчивых, высоколегированных сталей и наплавки, что пока выходит за рамки моего интереса. Например, нужные Э50, Э46А, Э60 или ненужные Э-09М, Э-10ХЗМ1БФ, Э-30Г2ХМ
Марка Коммерческое название модели, бренд. Наиболее распространённые и популярные марки:
  • УОНИ–13 (Универсальная Обмазка Научного Института №13, вариант — УОНИИ), шов характеризуется низким шлакообразованием, повышенной ударопрочностью, нечувствительностью к низким температурам (до –40°); покрытие электрода основное;
  • АНО, используются для сварки ответственных конструкций, характеризуются повышенным шлакообразованием;
  • МР, позволяют вести сварку при повышенной влажности и нечувствительны к небольшим загрязнениям в зоне сварки;
  • ОЗС (Опытный Завод, для Строительства — зашифрован разработчик, завод «СпецЭлектрод» и назначение изделия), обмазка рутиловая на основе двуокиси титана, особенно хороши для постановки прихваток и сварки потолочных швов.
Например, УОНИ 13/45, УОНИ 13/55, АНО-21, АНО-36, МР-3, МР-3с, ОЗС-12
Диаметр Значение диаметра металлического стержня в миллиметрах, для строительных потребностей колеблется от 2 мм (для сварки особо тонкого металла) до 5 мм. Наиболее распространены электроды диаметром 3 мм или около того — некоторые производители выпускают модели диаметром 3,2 мм или чуть больше. Если в обозначении указан знак диаметра «∅», то фактическое значение нужно искать где–нибудь на упаковке
Назначение Буква «У» означает, что электрод предназначен для сварки углеродистых (C≤2%) и низколегированных сталей (суммарное количество легирующих добавок не превышает 2,5%), прочностью до 60 кгс/мм². Для прочих, экзотических случаев предусмотрены буквы Л, Т, В, Н, и их значение здесь не рассматривается. Например,
УД2
Толщина покрытия Показывает соотношение диаметра электрода с обмазкой к диметру металлическом стержня: М, тонкое покрытие, не более 1,2; С, среднее, не более 1,45 (но больше 1,2); Д, толстое, не более 1,8; Г, особо толстое, более 1,8 (почти в два раза!).
Класс шва Значение представляет собой число, отражающее свойства образовавшихся сплавов, прочность, процентный состав примесей, рабочую температуру шва и ряд других показателей, Подробные сведения имеются в громоздких таблицах, но для практического использования достаточно знать, что из трёх возможных классов 1, 2 и 3 первый соответствует наиболее скромным показателям (последний, как нетрудно догадаться, наилучшим).
Свойства шва Начальный индекс «E» соответствует международному обозначению плавящегося покрытого электрода. Следующие за ним символы отражают предел прочности в десятках мегапаскалей, относительное удлинение, минимальную температуру, при которой обеспечивается достаточная ударная вязкость: совокупность показателей сведена в таблицу из трёх десятков строк и пяти столбцов. Почти такие же таблицы имеются для электродов предназначенных для сварки четырёх прочих типов материалов (признак неприемлемости для использования на углеродистых и низколегированных сталях — дефис после буквы «E»). Например, нужный
E51 4(4) и
ненужные Е-12Х2Г2-3,
E-2453,
Е-300/32-1
Вид покрытия Буква обозначает состав обмазки: Б — основное или фтористо–кальциевое покрытие (сварка только на постоянном токе, шов обладает улучшенной пластичностью, из–за повышенной вязкости металла швы выглядят грубыми, обмазка гигроскопична), Р — рутиловое (улучшенное зажигание дуги, переход металла в ванну небольшими каплями, лёгкое отделение шлака, возможность использования любого вида тока, наименьшее вредное воздействие на организм сварщика), Ц — целлюлозное (при сгорании образуется большое количество защитного газа и очень малый объём шлака, что особенно ценно для сварки вертикальных швов). Кислое покрытие (или руднокислое, обозначается А) довольно вредно для здоровья, поэтому выходит из употребления. Возможны комбинированные составы (БР, РЦ и т.п.); наличие в комбинации буквы Ж свидетельствует о присутствии в обмазке железного порошка (до 20%), что заметно улучшает производительность сварки. Например,
Б20
Направление сварки Электрод предназначен для сварки шва:
  1. в любом положении;
  2. кроме вертикального при проходе сверху вниз;
  3. в нижнем положении, горизонтального на вертикальной плоскости и вертикального при движении снизу вверх;
  4. в нижнем положении, в том числе при угловых соединениях.
Параметры тока Цифра 0 в данной позиции означает, что электрод может использоваться только на постоянном токе с обратной полярностью («+» на электроде, «—» на изделии), такое же применение у электродов, отмеченных цифрами 3, 6 и 9, только они могут ещё использоваться при сварке на переменном токе (под напряжением 50, 70 и 90В соответственно). Для переменного тока предназначены 2, 5 и 8 (при той же градации напряжений), а также на постоянном токе при прямой полярности. Оставшиеся типы, 1, 4 и 7 пригодны и для прямой, и для обратной полярностей на постоянном токе, и для переменного тока (при учёте напряжения переменного тока).

Понятно, что запомнить весь приведенный выше массив информации невозможно, учитывая, что воспользоваться им придётся в разовом порядке (может быть, ещё раз через год–два), поэтому перед походом в магазин решил соорудить для себя шпаргалку, чтобы обратить внимание на ключевые параметры при выборе нужных электродов. Покупать через Интернет не решился, поскольку продавцы указывают отрывочные данные, не всегда в полном объёме и не всегда нужные, так что необходимо личное посещение магазина с пристальным изучением надписей на упаковке.

Итак, идеальному выбору, с моей точки зрения, должны соответствовать электроды, содержащие такие показатели в числителе как в первой строке, а менее идеальные — во второй:

Э50##—2,5—УС2
Э46##—3—УД3

а в знаменателе

E#—РЦ11
E#—Р23

Решётками в шпаргалке обозначены несущественные элементы обозначений, допускается комбинация параметров между самым предпочтительным и альтернативным вариантами (между первой и второй строками в каждой паре).

В конечном итоге я приобрёл упаковку (2,5 кг, около 100 шт) электродов марки «АНО–36» (см. фото справа) производства винницкой компании Плазматек, имеющая без малого тридцатилетний опыт производства сварочных электродов. Нетрудно заметить, что маркировка марки (см. картинку слева вверху) вписывается в обозначенные мной критерии — альтернативный набор характеристик в числителе (только неопределён класс шва) и идеальный в знаменателе.

Выбранную мной марку, по словам продавцов, профессиональные сварщики предпочитают почти аналогичной по свойствам «Монолит РЦ», которая выпускается, кстати, той же винницкой фирмой. Скорее всего, причина заключается в том, что первая (АНО–36) имеет более обоснованный и отработанный состав, — и стержня, и обмазки, — а вторая (Монолит РЦ) является вольным творчеством, свободной вариацией на ту же тему местных (винницких) умельцев.
Аббревиатура АНО расшифровывается как «Академия Наук Обмазка», при этом за словами «Академия Наук» скрывается Институт электросварки имени Е.Патона Национальной Академии Наук Украины — несомненно более авторитетный разработчик, можно сказать, «глыба сварочной мысли», по сравнению с предприятием–производителем, даже располагающим собственным подразделением разработчиков.

На упаковке имеются несколько небесполезных замечаний. Во–первых, АНО–36 предназначена для сварки низкоуглеродистых сталей, то есть, углеродистых сталей, но с содержанием углерода не более 0,25% — именно из таких сталей (марки 0,8; 1; 2; 3) изготавливается большинство металлопроката. Во–вторых, рутилово–целлюлозные покрытия гораздо менее гигроскопичны, по сравнению с основными обмазками, тем не менее, при необходимости, электроды АНО–36 можно просушить путём прокаливания при температуре 110°±10° в течение 25–30 минут. И, наконец, в–третьих, рекомендуется устанавливать сварочный ток при сварке в вертикальном при движении электрода снизу вверх и потолочном положениях в пределах 70–100 А, в нижнем — 70–110 А и вертикальном при движении электрода сверху вниз — 80–110 А.

Ссылки на использованные материалы:  :   :   :   :   :   :   :   : 


воскресенье, 28 ноября 2021 г.

Косоурная тетива. Кронштейн для ступени.

После того, как я нашёл решение по конструкции косоура–тетивы для межэтажной лестницы, в верхних конечностях, называемых в просторечьи руками, возникло неуёмное назойливое желание попробовать воплотить идею на практике. Главная цель пробного изготовления опоры для ступени и подступенка заключалась в отладке оптимальной технологии и упрощении приёмов работы.

Первым делом отмерил 297 мм: исходя из размеров моей лестничной шахты ширина ступени равняется 260 мм, а вертикальное расстояние между ступенями 167 мм (только так моя лестница втиснется в предопределённое для неё место). Лишний «хвостик» предназначен для установки вертикального элемента — сторона уголка составляет 35 мм, то есть, в сумме получается 295 мм, ну, и ещё около 5 мм на всякий случай. Затем, отступив от внутреннего края уголка 3 мм (толщина стенки), построил углы в 45° (см. фото внизу слева).

Болгаркой вырезал из стенки лишнее и согнул руками, чтобы края сомкнулись, и отложил от наружной плоскости длинного плеча 167 мм (см. центральное фото внизу). Кстати, после изгиба длина длинной части равняется 300 мм — к 297 мм добавилась толщина стенки (3 мм). Финальная часть — обрезка по разметке и сварка стыка (см. фото внизу справа).

Теперь предстоит «напечь» нужное количество таких же кронштейнов, а потом собрать их в «цепочку».


суббота, 27 ноября 2021 г.

Окончательный чердачный финиш

Никакого коварного обмана нет: я действительно завершил формирование чердачного перекрытия в соответствии с давно выстраданной схемой — увеличил толщину перекрытия, добавив к несущим балкам (на эскизе справа обозначены цифрой 3) через льняную теплоизолирующую прокладку (5) дополнительные брусья–обрешётку (4), подшил снизу жёсткой ДВП (6), засыпал образовавшиеся полости эковатой (7) и накрыл сверху настилом из досок (2). Дело сделано!

Но остался у меня после завершения монтажа наружной обшивки каркаса второго этажа довольно приличный массив листов мягкой ДВП, пролежавший без дела восемь лет. Вот и придумал я им применение лет пять тому назад, расстелить поверх настила чердака (на эскизе цифра 1) — хоть и скромное, а всё–таки улучшение теплоизоляции.

Плиты были взгромождены на чердак заранее, до начала подшивки перекрытия: иначе их невозможно было бы туда затащить, но даже так пришлось разрезать пополам (см. фото внизу слева). Раскладывал я их без какого–либо крепежа, следил только чтоб не оставалось между ними больших щелей и делая вырезы в местах прохода стропил и опорных стоек (см. центральное фото внизу). Впрочем, в районе люка чердачной лестницы пришлось, на всякий случай, закрепить примыкающие к периметру листы с помощью монтажной пены (см. фото внизу справа).

Конечно, полностью накрыть всю поверхность не получилось — не хватило листов и обрезков, — но наиболее критичные, с точки зрения теплопотерь, участки дополнительно слегка защищены.

четверг, 25 ноября 2021 г.

Косоурная тетива. Выбор конструкции.

Когда заходит речь о лестнице, в первую очередь на ум приходят (в переносном смысле, а не доской по голове!) ступени — наиболее значимые и функциональные элементы сооружения. Если упомянуть термин «подступенок», то в большинстве случаев тоже не возникнет понятийных проблем: понятно, что речь идёт о какой–то перемычке между ступенями или опоре под ними. Но когда возникает необходимость обозвать элементы, на которых крепятся ступени (а также при наличии и подступенки), появляются проблемы, не каждый сходу вспомнит нужный термин.

Проблема даже несколько глубже, чем кажется на первый взгляд: конструкция, несущая на себе массив ступеней называется то тетивой, то косоуром. Я попытался разобраться в различии и у меня не получилось внести кристальную ясность, поскольку многие авторы используют их произвольно, поочерёдно, как синонимы. Тем не менее, для себя, — не претендуя на энциклопедичность определения, — решил, что тетивой называется прямая балка (как правило, деревянная) к которой изнутри крепятся ступени (как правило, врезаются в деревянный массив). Например, моя чердачная лестница является несомненной «обладательницей» тетив.

Читать дальше...

В отличие от тетивы, косоур имеет хотя бы одну поверхность в форме ломаной линии, на горизонтальные отрезки которой укладываются ступени, а подступенки, опять же при их наличии, крепятся к вертикальным отрезкам. Кстати, в лестницах, собранных на тетивах, подступенков, скорее всего, быть не может.

В принципе, терминологические измышлизмы не столь важны, гораздо существенней практическое исполнение — прочность, надёжность, технологичность. С этих позиций деревянная тетива для моей межэтажной лестницы категорически неприемлема. Во–первых, потому что деревянная, — недавно установленная деревянная чердачная лестница, хоть и сделана в заводских условиях, а уже скрипит ступенями под нагрузкой. Во–вторых, конструктивные особенности лестничной шахты (габариты, ограждения) требуют укладки ступеней на несущую балку и наличия подступенков — оба фактора отвергают использования тетивы в моём понимании термина.

Полностью отказываться от дерева я не намерен, но деревянными будут только ступени и подступенки, а основная несущая часть — металлическая. И со стальными косоурами (ну, не из латуни, бронзы или алюминия их делать, в конце концов!) есть несколько серьёзных проблем. Особым шиком среди изготовителей лестниц пользуются «ломаные» косоуры. Суть решения заключается в том, что профильная труба необходимого сечения разрезается под углом 45° на отрезки (см. эскиз внизу слева), а затем эти отрезки собираются и свариваются воедино (места сварки на изображении помечены красным цветом). Идея заманчива и эстетична, особенно если лестница устанавливается без отдельной выгороженной шахты, то есть, открыта для обозрения со всех сторон.

Вместе с тем, у такой конструкции существуют два непреодолимых для меня «противопоказания»: обрезка профильной трубы под 45° является, мягко говоря, нетривиальной задачей даже для опытных слесарей–сварщиков (требуются особые аккуратность, навык и умение — см. ссылки на использованные ресурсы, в «подвале» этой публикации), качество сварки элементов имеет особое значение, поскольку от этого зависят не только местная, но и общая прочность и надёжность — разрушение одного сварного шва приведёт не только к обрыву одной ступени, может повредиться весь лестничный пролёт. Несмотря на недавно приобретённый в процессе изготовления каркаса ворот дополнительный опыт в непростом деле резки и сварки металлоизделий, требуемые для создания лестницы «особые аккуратность, навык и умение» я, откровенно говоря, в должной мере не приобрёл, поэтому решил поискать более простые решения.

Мой задумчивый и пытливый взор обратился на катаный уголок 35×35×3 мм — его я приобрёл вместе с профильными трубами и частично использовал при сооружении ворот. Теперь возникла идея сформировать из него «лежак» для ступени и «стояк» для подступенка. Кардинальные отличия от использования профильной трубы — гораздо меньшее количество резов, причём только один, «коварный», под 45° (см. эскиз внизу справа), гораздо меньшие объёмы сварки (в которой я всё ещё не очень силён) и отсутствие угрозы для общей прочности конструкции (если оборвётся одна ступенька, это никак не повлияет на незыблемость пролёта).

Вот и получилась у меня комбинированная конструкция, в которой явно наличествует косоур (ломаная линия из уголков) и тетива (сплошная, цельная наклонная балка). И как теперь всю эту «красоту» называть? Впрочем, проблема названия, опять–таки, не так уж важна, важнее определиться с местной прочностью.

Расчёты «лестничного сопромата», предпринятые полтора года тому назад привели к выбору уголка 45×45×3 мм в качестве опоры для ступени. Но!

Во–первых, пересчёт геометрии лестницы, — теперь ширина ступени составляет 260 мм (вместо 270 мм), а длина 900 мм (вместо 950), — позволяет несколько уменьшить расчётную нагрузку с исходной 57,5 кг на 52 кг (не бог весть что, но тем не менее). Во–вторых, изменилась расчётная схема: если раньше предполагалась консольная балка, то теперь появилась дополнительная, почти шарнирная опора под свободным концом балки.
В памяти надёжно засел результат побочного исследования, произведённого при написании дипломного проекта по строительной механике. Исследовалось влияние степени защемления балки: в строймехе, как и в её «младшем» брате, сопромате, используются понятия «жёсткое защемление» и «свободная опора» — для большинства случаев этих двух вариантов вполне достаточно (особенно для студентов, которые умудрились сдать экзамены по этим традиционно ненавистным предметам).

У меня же возникла ситуация, когда и свобода опоры оказалась под сомнением и защемление представлялось недостаточно жёстким. В конечном итоге оказалось (это было экспериментально мной доказано!), что если принять свободное опирание за ноль, а жёсткое защемление за единицу, то до «ужесточения» опоры, примерно, до 0,8–0,9 расчёт можно производить как для свободного опирания практически без погрешности.

Исходя из максимального изгибающего момента значение момента сопротивления для сечения уголка должно быть не менее W = M/σ = 16,6 Н·м/157 МПа =0,106 см3, а имеющийся у меня уголок 35×35×3 мм имеет табличную характеристику W=0,93 см3 многократно перекрывает мои потребности.

Теперь можно пробовать воплощать проект в жизнь…

(ссылки на использованные материалы:  :   :   :   :   )


понедельник, 22 ноября 2021 г.

Коленизация 3.0

Финальная стадия формирования чердачного перекрытия ознаменовалась нежданным набором малоприятных (мягко говоря) событий — и насадки–биты для шуроповёрта дружно и интенсивно приходили в негодность, и пилка электролобзика предательски сломалось, так ещё и наколенники начали демонстрировать неспособность выполнять свою основную функцию. Сложилась ситуация при которой стоять на коленях, — на чердаке это основная рабочая поза, — без наколенников субъективно казалось чуть ли не комфортнее, чем в них.

Грусть–печаль навеял ещё и тот факт, что самые первые и не очень удачные наколенники прослужили мне около шести лет, а последних, действующих (впрочем, уже почти недействующих) хватило всего на один год (подробнее о первых и вторых наколенниках здесь).

Читать дальше...

Причина того, что защитное приспособление перестало выполнять свои функции довольно проста: износилась–истопталась мягкая вкладка (понятия не имею из чего она была сделана), и весь мой немалый вес упирался непосредственно в жёсткий пластмассовый щиток, ничем не отличающийся от доски. Больно…

За прошедший год произошли заметные изменения в ассортименте: если тогда я сетовал на отсутствие выбора, то теперь предложение зашкаливало, предоставляя наколенники в широчайшем диапазоне цен, от 150 до 900 гривень за пару. Но такое разнообразие не радовало, поскольку у всех(!) моделей имелся общий существенный недостаток — крепление на ноге осуществляется при помощи «липучек» (подобная застёжка на моём магнитном наруче пришла в полную негодность).

Тем не менее, пришлось покупать замену недееспособному приспособлению, и я остановил свой выбор на изделии под брендом mtx из бюджетного сегмента. Каждый наколенник имеет две полосы креплений: верхняя (на всех фото этой статьи обозначена цифрой 2) крепится к ответной части на внешней поверхности наколенника (1), а нижняя (4) после продевания через проушину (3) фиксируется на самой себе (ответная часть размещена на той же полосе). Удалось также рассмотреть что представляет собой мягкий наполнитель, — на внутренней поверхности наколенника имеется своеобразный «карман» (см. фото внизу справа), — и этот материал, скорее всего, является близким родственником подкладки из вспененного пенопласта, используемого монтаже ламината

Ожидаемо неудобной оказалась и пластмассовая полусферическая наставка на наружной поверхности наколенника (на фото она красного цвета с металлическим люверсами по периметру). Видели творение Пикассо «девочка на шаре»? Представляете себе ощущения юной эквилибристки? Так вот, мой вариант «дедушка на полушарии» мало чем отличается в плане экстремизма.
Просьба не путать «девочку на шаре» с «девочкой нашару» — во втором случае цирк в прямом значении термина совсем не при чём, хотя вероятность «клоунады» полностью не исключается.

В заключение следует упомянуть, собственно, о бренде, к которому принадлежат мои третьи наколенники. Ранее мне уже встречалась и торговая марка Matrix, — клещи изготовлены под брендом mtx, то есть, Matrix Tools for eXistence (Матричные инструменты для существования), — и её родная сестра Palisad (такая у меня строительная тачка), и обе они принадлежат немецкой фирме Matrize Handles Gmbh, владеющей ещё семью брендами, в том числе, например, Сибртех (у меня есть такие биты). Вот только по поводу «немецкости» и солидности этой компании есть серьёзные сомнения. Дело в том, что компания арендовала помещение в одном из офисных центров Гамбурга, откуда и осуществлял руководство бизнесом её немецкий директор Александр Цыганков.

По некоторым данным, аренда гамбургского офиса закончена, зато теперь буйным темпом ширится деятельность этой же компании из Шанхайщины под руководством китайца Александра Солнцева. Не удивлюсь, если оба Александра физически живут и не тужат где–нибудь в районе Рублёвки. Или её лучше называть теперь Евровка–Юанька?


четверг, 18 ноября 2021 г.

Зубастые стерженьки

Последние пару недель усилий «яростного стройотряда» в моём единственном лице, направленных на завершение формирования чердачного перекрытия, ознаменовался не только регулярной и бесславной гибелью бит различных производителей: неожиданно сломалась пилка электролобзика. Не то, чтобы я на чердаке занимался фигурной резьбой по дереву, но доски настила, заготовленные несколько лет тому назад потребовали дополнительной прирезки из–за неизбежных погрешностей монтажа смежных участков настила перекрытия.

Дело, как говаривал пухлый пофигист с моторчиком, житейское, тем более, что пильные полотна для моего лобзика проявляют гораздо бо́льшую стойкость, по сравнению со злосчастными битами: за шесть с лишним лет израсходовано всего три пилки. Беда в том, что недавно сломавшаяся оказалась последней.

Читать дальше...

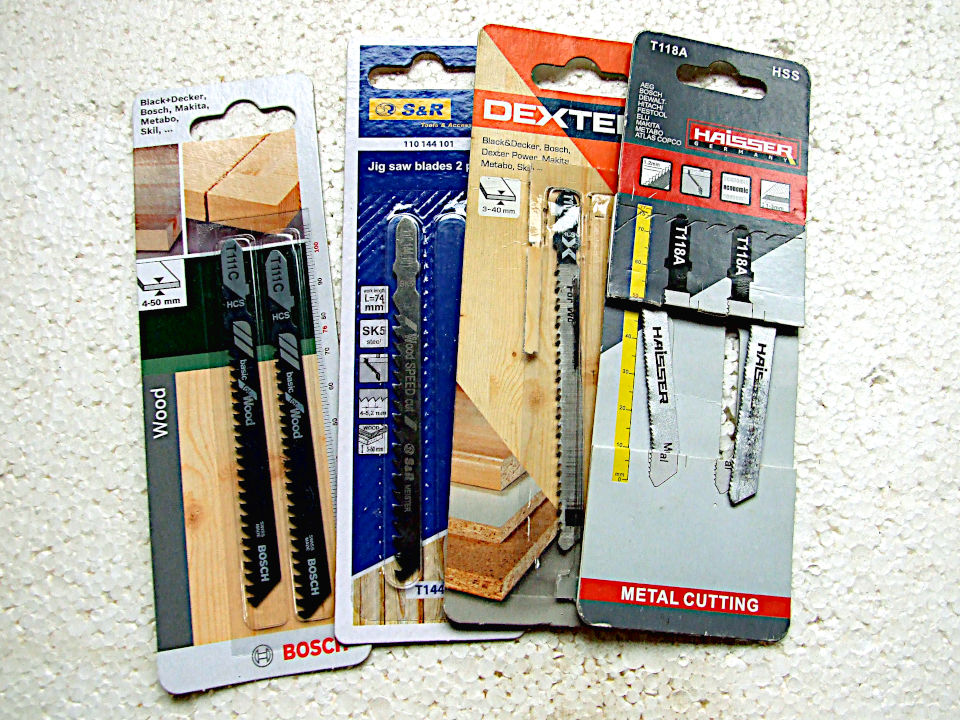
В «закромах» обнаружились початые упаковки пильных полотен для металла (на фото вверху справа Haisser) и для ламинированных плит (Dexter). От безысходности установил «декстеровскую» — ДСП или ОСП не сильно отличаются от деревянного массива (подрезаю доски толщиной 25 мм). Но лобзик стал неуправляемым: скачет в руках как резвый козлина и удержать его можно только отчаянно прижимая к доске.

Оказалось, что для пиления ламинированных материалов применяется полотно с обратной направленностью зубьев, то есть, пилка для дерева во время рабочего хода (реза) прижимает лобзик к поверхности, поскольку зубья направленны вверх, к лобзику, а здесь наоборот. Долго пилить древесину подвернувшимся мне под руку полотном я не смог (нервы ни к чёрту!) и при первой же возможности рванул в магазин за «правильными» пилками.

Задумчиво рассматривая надписи на хвостовиках имеющихся в наличии полотен, — T101BR на «декстеровской» и T118A на «хайссеровской», — я с прискорбием осознал, что не имею не малейшего представления о номенклатуре, ассортименте и, главное, маркировке пильных полотен.

Проведенные исследования проблемы удовлетворили не слишком: многие производители авторитетных брендов применяют собственную классификацию и обозначение пилок и большинство систем не поддаётся логическому восприятию. К счастью, наиболее широкое распространение получила схема, используемая компанией Bosch, а другие производители частенько дублируют свои обозначения «бошевскими».

Итак, разработанное фирмой Bosch обозначение пильных полотен для лобзиков представляет собой буквенно–цифровой год в формате:

TЦЦЦБ[ББ][БББ]

где

T — признак наличия у пилки Т–образного хвостовика. Говорят, раньше встречались и другие формы, причём до сих пор можно кое–где найти U–образный, но и он уже стал архаикой (кстати, U–образный запросто подходит к лобзикам, «заточенным» под T–образный). А Ryobi выпускает вообще универсальные полотна, их маркировка начинается с буквы В — они могут использоваться в роли и Т–, и U–образных;

Ц — цифры;

Б — буквы;

[…] — необязательные элементы.

Длина пильного полотна 1 не более 75 мм (по другим данным — до 100 мм)
2 не более 90 мм (по другим данным от 100 до 120 мм)
3 не более 150 мм
7 более 150 мм
10 более 200 мм
Тип полотна 01 шлифованное с неразведёнными зубьями (для чистого пропила)
02 для термопластиков
08 особая форма зуба для сверхчистого пропила
11 фрезерованные зубья
13 волнообразная форма полотна
18 волнистые фрезерованные зубья
19 фрезерованные зубья
21 волнистые фрезерованные зубья
23 переменный шаг зубьев
24 переменный шаг зубьев
27 для мягких и вязких материалов, в том числе для алюминия
41 для абразивных материалов (гипсокартон, газобетон и т.п.)
44 зубья с большим разведением (для грубого распила)
Шаг зубьев G менее 1 мм
E 1,4 мм, 1,5 мм
A около 2 мм
B 2–3 мм
C 3–4 мм
D 4–5 мм
X переменный шаг (больше у свободного конца и меньше у хвостовика)
Специфические характеристики полотна
(указываются по необходимости)
AW волнообразные зубья, больше напоминающие нож (используется для резки мягких материалов, таких как картон, резина и т.п.)
I ненаправленные мелкие зубья
O узкое полотно (для фигурного пропила)
P утолщённое полотно
R обратное направление зубьев (Reverse), от хвостовика к свободному концу
Материал полотна
(необязательный)
BiM,
F,FS
Bi-Metal — биметаллический композит из высокоуглеродистой (HCS, полотно) и быстрорежущей (HSS, зубья) сталей; в 10 раз долговечнее стандартных полотен из высокоуглеродистой стали и в 2 раза по сравнению со сделанными из быстрорежущей
G diamond Grit — с алмазным напылением, полотно применяется там же, где и полотно из карбида вольфрама, а также для резки прочной фарфоровой плитки, камня (гранит, мрамор, сланец); в 3 раза долговечнее и в 3 раза более продуктивно, чем полотно из карбида вольфрама
HCS High–Carbon Steel — высокоуглеродистая сталь, используется для не слишком твёрдых материалов (древесина, пластик, ламинированные плиты)
HM см. TC
HSS High–Speed Steel — быстрорежущая сталь, упрочнённая, используется для резки цветных металлов, алюминия
RIF,
RIFF
мелкодисперсное карбидное покрытие, полотно используется для резки керамической плитки, стеклопластика, чугуна
TC Tungsten Carbide — карбид вольфрама, применяется для резки абразивных материалов (усиленный пластик, стеклопластик, цементные пластины, керамическую плитку, кирпич), нержавеющей стали, литья; в 10 раз долговечнее биметаллических полотен

Примечания к таблице

  • приведенные сведения собраны из нескольких, иногда противоречивых источников (официальной спецификации мне найти не удалось), поэтому заслуживают скорее осторожно–скептического отношения, то есть, предназначены для получения самой общей информации, для общего развития и для снятия эмоционального напряжения;
  • при наличии на полотне зубьев с переменным шагом возможно неединичное значение, то есть, в группе Б могут присутствовать, например, две буквы «BC» обозначают наличие шага и 2–3, и 3–4 мм;
  • в буквенно–цифровой код включаются сведения только о «навороченных» материалах, использованных для изготовления полотен, — биметалл, особые покрытия, — а простые стали (высокоуглеродистые, быстрорежущие) упоминаются на теле полотна или даже на упаковке;
  • логику присвоения полотнам кодов в зависимости от предназначения и особеностей изготовления (блок ЦЦ) мне постичь не удалось, впрочем вся скрытая в этих кодах информация, как правило, дублируется «человеческим языком» на упаковке или непосредственно на полотнах.

После того, как худо–бедно разобрался с маркировкой, к стенду с пилками в строительном гипермаркете подошёл с важно и авторитетно оттопыренной губой, дескать, на мякине не проведёшь.

В конечном итоге, вместо предательски «обратнозубого» полотна (см. фото внизу слева), — теперь–то я знаю, что обозначает буква R на хвостовике, — приобрёл пару полотен стандартной длины (первая цифра в обозначении 1) фрезерованных (тип 11) крупнозубых (в обозначении присутствует буква C) из высокоуглеродистой стали (на хвостовике написано HCS) от Bosch (см. центральное фото внизу) и пару тоже стандартной длины (T1…), ещё более крупнозубых (код D) с большим разведением (код 44) из японской инструментальной углеродистой стали (SK5, очень популярна у изготовителей ножей) от компании S&R (см. фото внизу справа). Обе компании, как вы понимаете, немецкие, и полотна изготовлены в Европе — Швейцарии и Германии, соответственно.

Напоследок позволю себе отметить, что S&R решила использовать собственную спецификацию продукции (на фото вверху справа «110.144.101»), хотя, на мой взгляд, подобные «понты не по чину» — это же не Makita или DeWalt. Впрочем, «бошевская» маркировка тоже присутствует (на блистере). На первый раз, пожалуй, можно простить…


вторник, 16 ноября 2021 г.

Чердачный финиш

Как–то совершенно буднично, рутинно, без фанфар, песен, плясок и народных гуляний завершилась моя четырёхлетняя эпопея с формированием чердачного перекрытия – от начала подшивки несущих балок и завершения первого фрагмента. На растянутость и затянутость процесса во времени повлиял целый набор факторов: и регулярные отвлечения на более актуальные и необходимые работы, и погодные условия — летом находиться на чердаке, не говоря уже о работе там, было практически невозможно из–за сауноподобной атмосферы, зимой же ситуация была ещё хуже, чем в холодильнике, то есть, очень холодно и совсем нет колбасы.

И вот, наконец, свершилось! Забит последний гвоздь в доски чердачного настила, вкручен последний шуруп (с разрушением биты). Нет, совсем уж незамеченным событие не осталось — я честно «обмыл» завершённое сооружение положенным количеством ароматной турецкой ракы («чтоб не терялось, не ломалось и на лучшее поменялось») и с лёгким сердцем встретил первый серьёзный мороз, — заморозки на почве посещали нас ещё в октябре, а вот –6° пришли впервые, — потому как теплозащитный контур дома полностью сформирован. А ведь до этого по второму этажу порой и ветерок гулял!

В общем, ставим «птицу» в дневнике строительства напротив позиции «чердак», поскольку сегодня завершено.


четверг, 4 ноября 2021 г.

Битовая чехарда

После длительного затишья возобновилась активная «жизнь» моего шуруповёрта — в текущем строительном сезоне особая нагрузка не него не приходилась. Впрочем, всё шурупокручение сводилось к использованию крепежа с «филипсовским» приводом (PH), и только в сентябре я ринулся в «последний и решительный бой» с чердачным перекрытием, а там без Pozidriv–шурупов никак не обойтись. Ну, и без соответствующих этому приводу бит.

Из приобретённых предыдущей осенью насадок PZ2 несуществующего бренда две штуки пролежали в тишине и покое почти год, а когда приступили к исполнению своих прямых обязанностей, ожидаемо продемонстрировали свою «кривизну» — разлетелись на куски.

Читать дальше...

Каким–то чудом мне удалось не выпасть из рабочего темпа и буквально за день до того, как «сдохла» последняя бита я приобрёл упаковку бит вполне солидной торговой марки Wurth (см. фото вверху справа, рядом с заглавием статьи). Конечно, «вюртовская» продукция не является эталоном крутизны, но и откровенного пренебрежения не заслуживает. Так я думал до тех пор, пока первая из двух бит PZ2 не разлетелась на куски при вкручивании второй десятки шурупов.

Почему выбрал именно WURTH? Накануне приобрёл такой же блистер с битами для PH2 (у них белые пояски на «шейке», вместо чёрных у PZ) и откровенных недостатков не обнаружил, хотя саморезов с таким приводом пришлось устанавливать немного. В общем, ощутил суровую поступь литовца по фамилии Обломайтис и по–быстрому рванул в хозмаг за дополнительной порцией расходников.

На этот раз решил взять вообще серьёзный бренд, Bosch (см. то же фото). Вообще–то, с «бошевскими» битами я встречался и раньше и, как–то, не сложилось между нами большое и светлое чувство: вроде бы, явных «косяков» всемирно известный бренд не демонстрировал, но настороженность постоянно присутствовала. В этот раз, находясь в состоянии лёгкой паники, — биты начали разлетаться из–под моего шуруповёрта как тюльпаны–подснежники 8 Марта, — испытывая дежавюшные (или правильней, дежавьёвые?) ощущения от перспективы повторения лета 2013 года, выпучив глазные яблоки, таки хапнул блистер с битами Bosch. И, как потом оказалось, зря: «бошевская» продукция достойно приняла эстафету от «вюртовской» и точно так же разрушалась на втором десятке шурупов.

Дежавизм ситуации нагнетался и усиливался.

Снова бежать в супермаркет за очередными «пластилиновыми» битам уже не было ни сил, ни желания. Нашёл через Интернет изделия, предназначенные для импульсных шуруповёртов от украинской торговой марки DNIPRO-M (см. фото слева). Бренд существует в стране уже три года, но для меня «объявился» совсем недавно: я вдруг начал замечать появление многочисленных салонов компании в самых оживлённых уголках города и довольно обширный ассортимент предлагаемой продукции. Впрочем, изготавливается всё это разнообразие традиционно на очень дальнем востоке, то есть, на самом дальнем.

Коротких бит не нашлось, пришлось покупать длинные, 50 мм. Должен заметить, что с битами для импульсного инструмента мне уже приходилось сталкиваться в Украине и позитивных эмоций это знакомство не оставило (в отличие от нежно и заботливо лелеемого набора из Канады), но подспудно теплилась робкая надежда: вдруг, в этот раз повезёт.

Не повезло: насадка строго приказала долго жить на… правильно, на втором десятке шурупов! Мой постоянный читатель уже догадался о действии «правила табуна».

Я не нашёл отлетевшую часть биты, но то, что осталось в шуруповёрте, продемонстрировало весьма странную структуру излома (см. фото справа) — такое впечатление, что рабочая часть насадки просто рассыпалась (из чего, интересно, их делают в тех китаях?).

В общем, упоминавшаяся дежавейщина крепнет, расползается и полыхает всеми своими фибрами. Куда бежать, где искать приличные биты?


воскресенье, 31 октября 2021 г.

Горькое послевкусие от сладкого дурняка

Чем дольше живу, тем чаще чаще нахожу подтверждение справедливости сентенции преферансистов о том, что «мизеры ходят табунами», причём тенденция усматривается не только в карточной игре, а практически во всех житейских событиях: и болячки ходят «табунами», и прочие неприятности, а иногда даже и приятности (только, почему–то, гораздо реже, и эти «хорошие табуны» какие–то не очень выразительные).

В этот раз «табун» явился в виде лохотрона. Начало месяца ознаменовалось ураганным ростом долга за услуги кабельного телевидения и доступа к Интернету. Официально информирую заинтересованную общественность, что телеканалы не смотрю уже несколько лет, чем несказанно удивляю знакомых–сверстников. Ещё весной решил избавиться от «чемодана без ручки», который неохота бессмысленно нести, и попытался отказаться от всех услуг, которые связаны с зомбоящиком–дебилизатором.

Читать дальше...

Слёзные уговоры сотрудника сервис–центра компании привели к тому, что согласился на полугодовую акцию по существенному снижению абонплаты: сердце у меня не камень, тем более, что акционная стоимость пакета «ТВ+Интернет» оказалась даже меньше, чем простого «Интернет».

Как не трудно догадаться, за прошедшие полгода сладкое слово «шара», сопровождавшее дисконт, забылось и по истечению срока наступил откат: стоимость пакета увеличилась более, чем в два раза. Вот, ведь, какой облом: давно зарекался не вестись на всякие акции, и снова попался. Правда, повторный («осенний») отказ от услуги не вызвал никакого сопротивления, и буквально за десять минут я превратился в счастливого необладателя кабельного телевидения, но сохранив подключение к Сети.

В общем, отделался, можно сказать, легко: финансовые потери оказались не столь ощутимыми (вовремя среагировал!) да ещё небольшая эмоциональная травма, — типа неприятного привкуса во рту, — от того, что в солидном возрасте попался на классический «развод», столь популярный среди коммерсантов (это я про всякие акции).

Радостно возвращаясь из сервисного центра после одержанной победы, проверил свой почтовый ящик и сразу вспомнил поговорку из преферанса: «табуном» пошёл «лохотрон» — в ящике обнаружилось «письмо счастья», только не по поводу штрафа, а совсем наоборот, настоящего, большого и светлого денежного «счастья» (см. фото вверху справа, рядом с заглавием статьи).

Письмо обещало выплатить 400 тысяч гривень тому, у кого в письме обнаружится счастливый код «ПТ 6187» (см. фото слева). Честно говоря, захотелось сразу выбросить цидульку, являющуюся несомненным аналогом нигерийского письма, но усталый взгляд академика В.Вернадского с тысячегривневой купюры заставил попытаться проникнуть в мошенническую схему. В общем, стёр я защитное покрытие и, о «чудо», в моём письме обнаружился именно счастливый код (интересно, кто–нибудь из читателей хоть на секунду усомнился, что там окажется именно «ПТ 6187»?).

На этом мой энтузиазм иссяк, и я лениво обратился к Гугелу. Указанные в листовке номер телефона принадлежит компашке «Пошторг», которая, судя по названию, занимается торговлей по почте. В числе обнаруженных при поиске информации ресурсов попалась даже курьёзная ситуация: какой–то из получателей подобного письма обратился в суд (видимо, от скуки), поскольку никто никаких денег ему не выплатил, да и не собирался платить (подробности здесь)

В общем, обидно, дамы и дамки, господа и господарки, когда тебя считают дебилоидным имибицилокретином. Обидно и горько…


понедельник, 18 октября 2021 г.

Vidima–невидима

Как ни оттягивал–откладывал я неприятную и грустную исповедь об установке унитаза в ванной комнате, но совесть не позволила ускользнуть от исполнения долга перед читателем — сообщать обо всём, а не только об успехах, достижениях и удачах.

Моя скорбная история началась с приобретения неудачного изделия. Дело совсем не в том (а может не только в том), что изготовленный под болгарским брендом Vidima от бельгийской фирмы Ideal Stabdard компакт модели W835501 на значится ни в серии Ulysse S (к которой, судя по ярлыку на упаковке, он «приписан»), ни среди прочей продукции производителя. Впрочем, через такую же непонятку («плавали, знаем») я совсем недавно проходил — подобной «невидимкой» была и акриловая ванна (тоже, кстати или некстати, бельгийская или псевдобельгийская, и тоже не упоминаемая в каталоге продукции фирмы).

Читать дальше...

К изделию каких–либо претензий, в части качества, нет — проблемы возникли при первой же попытке установки унитаза на предназначенное для него место. Оказалось, что революционный дизайн бачка с обратной трапециевидностью (непонятно, чем была так плоха ёмкость расширяющаяся кверху, чтобы её заменить на расширяющуюся книзу?) в моём случае вылился в непреодолимое препятствие: край этого самого бачка упёрся в санитарный кран, через который подаётся вода для слива (см. серию фотографий внизу).

Способ выйти из сложившегося положения казался очевидным — нужно чуть приподнять унитаз, а с ним и всю конструкцию над поверхностью пола. Под руку попались обрезки кварцвиниловых панелей, из которых, собственно, и образовалось финишное покрытие пола в ванной (см. фото внизу слева). Но полосы имеют недостаточную ширину и восседание на таком унитазе с подкладкой очень напоминало качели. Потом я приобрёл небольшой мебельный щит, вырезал из него по шаблону (на вульгарные замеры решил не полагаться) нужную детальку и даже покрыл её финским чудо–средством для саун (см. центральное фото внизу), чтобы деревянная подкладка не слишком быстро погибла в довольно мокром месте. Задача, вроде бы, была решена, поскольку доступ к крану был обеспечен (см. фото внизу справа).

Но по совершенно непонятной причине так и не удалось избавиться от неустойчивости чаши, хотя подвижность заметно сократилась по сравнению с кварцвиниловой подставкой.

Как нетрудно догадаться, преодолеть излишнюю свободу унитаза я решил с помощью более плотного обжатия «глухарей», которыми чаша крепится к полу. Вроде бы действовал довольно осторожно, но критическую точку не уловил, и фарфор не выдержал (см. фото слева).

В общем, оказался я эмоционально «во тьме, где плач и скрежет зубовный». Но печаль моя по поводу горя–злосчастья собрала свою жатву, и теперь можно заниматься подбором нового компакта, уже с правильным бачком.


среда, 13 октября 2021 г.

Для терпеливой работы

Ступени - замена полёта,
Ступени - замена паденья,
Ступени - работа, работа,
Терпенье, терпенье, терпенье. (В.Шефнер)

Вопреки заглавию статьи, работу по сверлению отверстий в кронштейне под крепление ворот я начал бодро и поспешно, не проявляя благоразумной терпеливости. Результат не замедлил сказаться: сверло ∅10 мм бесповоротно «сдохло» на третьем отверстии.

Немалую лепту в трагический результат, наряду с моей торопливостью и легкомыслием, внесло и качество самого инструмента: если «дыркоделатель» приемлемого качества небольшого диаметра (скажем, до 6 мм) доступен в приемлемом ценовом выражении, но стоимость более солидных образцов того же качества возрастает экспоненциально. Я, вот, решил сэкономить, купил дешёвое свёрлышко (думал, на пяток отверстий вполне хватит), но просчитался.

Читать дальше...

Не помогло и предварительное сверление малыми диаметрами — «полупластилиновое» сверло оказалось бессильным в довольно простом деле увеличения отверстия с шести до десяти миллиметров. В общем, необходимость приобретения нового сверла оказалась сравнимой с неизбежностью глобальной победы социализма в результате мировой пролетарской революции. Правда, как и со всемирным социализмом, в этой ситуации возникли варианты.

Время от времени на глаза мне попадались ступенчатые свёрла, но по неосознанным причинам я относился к ним несколько настороженно (интуиция, наверное). А теперь отступать уже некуда: стоимость ступенчатого сверла умеренного качества оказалась соизмеримой со стоимостью не самого худшего десятимиллиметрового цилиндрического сверла, но предоставляла возможность получать отверстия в широком диапазоне диаметров.

Начать своё осторожное знакомство с новым изделием решил именно с недорогой модели, выбрал изделие под брендом Yato, принадлежащим польской компании TOYA, которая имеет свои структуры в Румынии и, как не трудно догадаться, Китае.

Свой выбор остановил на десятиступенчатом сверле, предназначенным для диаметров отверстий от 4 до 22 мм с шагом 2 мм, то есть, ∅4,6,8,10…22. Такие же свёрла, но других изготовителей, предлагались по цене в три–четыре раза большей, но я решил осваивать новую технику постепенно: как учила мама, нельзя в незнакомом месте прыгать с корча в речку, да ещё головой вниз.

Из информации на упаковочном блистере (см. фото слева), продублированной страничкой на сайте фирмы, следует, что инструмент изготовлен из быстрорежущей стали, хотя марка стали (HSS 4241) свидетельствует о довольно скромных свойствах изделия — может довольно легко «обломать зубы» на твёрдых материалах, но безусловно хорош для пластик, алюминия.

Наверное, поэтому отзывы об этом сверле разнятся от доброжелательно–положительных до раздражённо–отрицательных: для себя я сделал вывод, что сверлить инструментом мои стальные трубы нужно на малых оборотах с обязательной смазкой (и будет мне счастье!). Отдельное неудовольствие покупателей, испытавших сверло в деле, вызывала конструкция хвостовика — якобы от слишком тонок и из–за круглого сечения проскальзывает в патроне дрели (предлагается сточить часть материала, чтобы сформировать на цилиндре три грани). Мои замеры диаметра хвостовика показал результат около 8 мм (вроде бы, немало) и обнаружились три продольные грани в заводском исполнении (см. врезку на фото).

Из дополнительных технических характеристик сверла следует упомянуть, что каждая ступенька имеет высоту около 5 мм, поэтому отверстие требуемого диаметра можно просверлить в материале толщиной до 4 мм. Упоминания также заслуживает титановое покрытие сверла, — если быть точнее, то речь идёт о нитриде титана жёлтого цвета — которое призвано повысить прочностные и термические характеристики изделия, но мой предыдущий опыт использования бит для шуроповёрта с аналогичным покрытием какого–либо приращения прочности не выявил. Кстати, в результате сверления четырёх отверстий в профильных трубах со стенкой 2 мм принимавшие участие в процессе ступеньки напрочь лишились такого замечательного покрытия, хоть я и был терпелив, нетороплив и смазкодобавлятелен.


понедельник, 11 октября 2021 г.

Ворота без поворота. Монтаж (окончание)

Завершение предыдущего этапа монтажа откатных ворот не сопровождалось многолюдным митингом, бравурными маршами и зажигательными речами пламенных ораторов. Вместо этого, деловито и без помпезности продолжил установку узлов, без которых нормальное функционирование конструкции попросту невозможно.

Предоставлять отчёт об обшивке каркаса досками считаю признаком дурного тона, поскольку в этой операции нет никаких особенностей и хитростей: обрезаешь доску в нужный размер, прижимаешь её струбцинами к каркасу и фиксируешь шурупами на ранее установленном деревянном брусе — как говаривал лектор по высшей математике на первых курсах моей учёбы в институте, «просто, аж противно».

Читать дальше...

Логика дальнейших действий подсказала, что в первую очередь необходимо смонтировать улавливатель, который позволит зафиксировать свободный край ворот после их закрытия.

Задача неожиданно оказалась нетривиальной с конструктивной точки зрения: в предполагаемом месте установки изделия сходятся столб и несущая продольная балка забора (на эскизе слева выполнены в голубых тонах), и ни к одной из плоскостей прикрепить уловитель невозможно (на том же эскизе опорная плоскость уловителя показана в зелёном цвете).

Дополнительным осложняющим фактором явилось довольно жёсткое ограничение в имеющихся материалах: в наличии имелись профильные трубы трёх размеров (20×40, 40×40 и 60×40) и равносторонний уголок (35×35) — именно из этих «кубиков» необходимо сложить надёжный «домик».

Были рассмотрены несколько вариантов и, в конечном итоге, я остановился на наиболее, с моей точки зрения, простом и надёжном. Основным элементом конструкции стали два отрезка трубы 40×40 (на фото внизу обозначены цифрой 1) и в качестве крепёжных деталей, — имеется ввиду крепление кронштейна к забору, а не уловителя к кронштейну, — труба 20×40 (на фото — цифра 2) и уголок 35×35 (цифра 3). После сверления отверстий для прохода крепежа и грунтовки крупных деталей, набор компонентов для монтажа уловителя включил в себя изготовленный кронштейн (цифра 4), собственно уловитель (5), болты М10 с гайками для фиксации уловителя на кронштейне (6), шпилька М8 с гайками и «глухарь» ∅8 с подкладочными шайбами (7) для крепления кронштейна к столбику и несущей балке забора.

И только после установки уловителя появилась возможность спроектировать ответную часть для навесного замка, запирающего ворота. Вообще–то, принципиальное конструктивное решение для этого узла у меня уже было, но всё упиралось в неопределённость размеров: только после окончательного монтажа уловителя можно было замерить фактическое расстояние от столба, к которому суждено крепиться ответной части, до ранее установленного на каркасе «ушка».

Просю меня пропардонить — опять неточность: крепиться ответная часть будет не к самому деревянному столбику, а привариваться к накладной металлической трубе , заложенной вместе со столбиком при установке.
В далёком 2015 году, когда сооружался деревянный забор, само собой подразумевалось, что въездные ворота будут выполнены в традиционной распашной манере, — это только относительно недавно пришла идея с откатным вариантом, — поэтому последний в ряду столбик (или первый, если считать от фасада участка) был установлен с усиливающей его профильной трубой: и нагрузку от веса ворот им будет легче вместе удерживать, и петли ворот будет к чему приварить. Но планы изменились, а труба, всё–таки, пригодилась, хоть и не так, как планировалось.

В качестве кронштейна для ответной петли выбрал трубу 20×40, и в отрезке нужной длины вырезал фрагмент, оставив только одну стенку (на фото справа деталь обозначена цифрой 1). Эта стенка затем загибается под прямым углом, перекрывая просвет трубы, место прилегания обваривается, а на внешнюю поверхность приваривается «ушко» (цифра 2).

Наверное, профессиональный или, хотя бы, просто опытный сварщик посчитал бы такое крепление (кронштейна к трубе с помощью сварки) вполне достаточным, но у меня ещё не всё и не всегда получается так, как надо, поэтому решил подстраховаться и добавить ещё одни компонент крепления — уголок 35×35 (цифра 3): через просверленное в нём отверстие кронштейн закрепится при помощи «глухаря» на деревянном столбе.

Последний узел — стопор, не позволяющий воротам бесконтрольно откатываться дальше допустимого расстояния и слетать с рельса. Для изготовления упора выбрал трубу 40×40 достаточного «роста» (на фото внизу обозначена цифрой 1), а в качестве креплений — уголки 35×35 (цифра 2). Через отверстия в уголках готовый упор (цифра 4) крепится с помощью «глухарей» к лежню (цифра 5), после чего строго и решительно прекращает движение каркаса ворот (цифра 6) со всеми навешанными на этот каркас выцюцюрками.

Подводя предварительные итоги (окончательный итог, надеюсь, получится после подсчёта средств, затраченных на изготовление ворот), ворота приняты в эксплуатацию после ударного труда по установки улавливателя (на серии фотографий, расположенных над этим абзацем, представлен на врезке „А“), запорного узла (врезка „Б“) и стопора–упора (врезка „В“), а на самом верхнем фото справа (рядом с заглавием статьи) представлен внешний вид моих новых действующих ворот.

И сказал я, что это хорошо!