Поиск по блогу:

Показаны сообщения с ярлыком расходные материалы. Показать все сообщения

понедельник, 29 июня 2026 г.

Пополнение дискотеки

В молодости я как-то не особо задумывался над тем, почему танцульки под патефон называются дискотекой, а собрание книг — библиотекой. Вроде бы, и там, и там «тека», но во втором случае использование термина обосновано (θήκη по-гречески «хранилище»), то есть, там хранятся книги, а в первом — дрыгание ногами, руками и прочими частями тела совсем не ассоциируется с хранением дисков, хотя именно так именовались на сленге виниловые пластинки.

Зато моя «дискотека» полностью соответствует своему названию. Лет десять тому назад достались мне контейнеры для хранения лазерных дисков (CD/DVD) — у прежнего хозяина потребность в боксах отпала, а мои пильные диски для «болгарки» идеально улеглись в эти коробки: по металлу, по камню, отрезные, лепестковые и т.п.

Читать дальше...

Служили мне «дискотеки» верой и правдой несколько нет, пока не стало их количество катастрофически быстро убывать: работа с металлом подразумевает ускоренное расходование отрезных и шлифовальных дисков.

Вот так, пополнение запасов кружал стало острой и срочной необходимостью. Недавнее изготовление переходной площадки лестницы, и прирезка смежных конструкций (верхний пролёт лестницы) ожидаемо нанесли непоправимый урон сложившейся в прошлом сезоне коллекции пильных дисков.

На этот раз решил попробовать более тонкие образцы: если раньше запасался отрезными дисками толщиной от 1,2 до 1,8 мм, то сейчас запасся двенадцатью кружалами толщиной 1 мм. Внутренний голос нашёптывает, что эти изделия могут оказаться уж слишком тонкими и, следовательно, гораздо быстрее расходуемыми (стачиваемыми), но вдруг их использование окажется удобнее — я готов заплатить немного больше, если работать окажется немного комфортнее.

Итак, на «вернисаже» сегодня представлены (см. изображение вверху слева):

  • Lion — найти «корни» этого бренда мне не удалось, но всезнающий Гугель утверждает, что продукцию под этой торговой маркой вовсю торгуют строительные гипермаркеты «Эпицентр» и «Новая линия» (слабое утешение и сомнительная реклама).
  • Würth — круги изготовлены в КНР и импортированы киевской компанией «Вюрт-Україна». Тем не менее, приобретённые диски отсутствуют в обширном каталоге товаров, а на изделиях присутствует немецкий штрих-код.
  • Haisser — диски поставляются киевским частным предприятием «Будпостач» из Китая, но, как и в предыдущем случае, в каталоге украинской компании отсутствуют упоминания о подобных дисках. У меня имеется сомнительный опыт использования продукции под этой торговой маркой (биты, диск для торцовой пилы, полотно для электролобзика), но приходится снова и снова возвращаться к Haisser в надежде на чудо чудное за скромные деньги.

Несмотря на некоторый опыт использования отрезных дисков (не скажу, что большой, но израсходовал их немало), выделить какие-либо бренды не возьмусь: не ощущаю я явного превосходства в качестве какого-либо производителя. Равнодушным меня оставляют и рекомендации всяких рейтингов: составляют их либо «диванные эхперды», либо проплаченные блогеры, причём последние их вообще не составляют, а набрасывают что попало после размещения на первом месте названия фирмы, давшей деньгу.

Тем интересней оказались предложения серьёзных компаний, производящих и торгующих сварочным оборудованием и расходными материалами: наряду с электродами (именно им была посвящена предыдущая публикация) и сварочной проволокой эти компании предлагают абразивные круги для резки металла — как раз то, что меня сейчас очень интересует. Компании Dnipro-M и MaxWeld ожидаемо продвигают диски под собственными брендами, зато Paton предлагает линейки NovoAbrasive (молодой завод в Харьковской области), Zaporizhzhia (Запорожский абразивный комбинат) и Gradient (Одесское производственно-торговое предприятие).


суббота, 27 июня 2026 г.

Плавящиеся стержни

Необходимость решения поставленной задачи, — приобретение очередной партии сварочных электродов (подробнее см. здесь), — ожидаемо привела меня в строительный гипермаркет. Когда-то я покупал электроды в странноватой лавке возле Института электросварки им. Евгения Патона, но недавно я не смог найти эту торговую точку и, честно говоря, не слишком по этому поводу расстроился. Хорошо, что закрылось или переехала в другое место.

Должен сразу заметить, что ассортимент электродов в гипермаркете сильно разочаровал своей скромностью. Например, совершенно не представлена продукция винницкой фирмы, которая утверждает, что производит каждый второй электрод в стране. Объём моих знаний и опыта, конечно, не позволяют квалифицированно оценить качество их изделий, но наличие на полках только продукции компаний «Патон» и «Запорожэлектрод» — явно маловато.

Читать дальше...

Сложилась ситуация, похожая на старый анекдот: «Привёл бог Еву к Адаму и говорит, „а теперь, Адам, выбирай себе жену“». Вот примерно в таком же стиле пришлось и мне выбирать электроды, не удивительно, что я при этом ещё и «лоханулся», но об этом позже.

Поскольку я всё ещё нахожусь на сравнительно низком уровне квалификации, никуда кроме рутиловых и рутилово-целлюлозных электродов даже не заглядываю. Знаю, что для бытовых нужд наиболее популярны марки МР-3, АНО-36, АНО-21, Монолит РЦ, диаметром 2,5–3 мм: они идеальны для новичков и бытовых инверторов, легко поджигаются, дают ровный шов и хорошо работают даже по ржавчине (подробнее о классификации электродов см. здесь).

ЗАО «Запорожэлектрод» в 2012 году зарегистрировало торговую марку MaxWeld (см. фото слева): под этой торговой маркой выпускаются электроды в сериях MaxWeld, Praktik и Special — какова необходимость в разделении на серии мне так и не удалось разобраться: например, электроды с обмазкой АНО-21 наличествуют и в MaxWeld, и Praktik. Впрочем, интуитивно я понимаю, что мне лучше всего подойдёт Praktik, но взгляд притягивал «патоновская» раскладка.

Компания Paton International, ведущая свою историю с 1959 года, когда Борис Патон основал Опытный завод как один из составляющих Института электросварки (Опытно-конструкторское бюро уже находилось в структуре института). В настоящее время фирма выпускает широкий ассортимент продукции, включая сварочное оборудование, расходные материалы, средства индивидуальной защиты для сварщиков и т.п.

Что касается рутиловых электродов, то Paton International предлагает популярные изделия (АНО-36 и АНО-21) в сериях Elite и Classic, а АНО-4 и МР-3 — без серий.

Естественно, я выбрал АНО-36 (как-то именно они мне попадались чаще всего) из серии Elite, хотя понятия не имею, чем они отличаются от Classic. Взял килограммовую упаковку (см. изображение справа) и радостно поскакал на участок. Готовы ознакомиться с тем, как я лоханулся?

Оказалось, что занятый выбором лучшего варианта обмазки электродов, я не обратил внимания на диаметр стержней: купленные мной расходники — ⌀2 мм вместо 3. «Боевое» применение тонких электродов показало их слабость в сварке уголка 35×35×3 мм, хотя вполне сносно они зарекомендовали себя для сварки потолочных швов, образовавшихся в процессе прикрепления верхнего марша лестницы к переходной площадке. В общем, пока придётся отложить эти электроды до выполнения специфических швов, и озаботиться приобретением более толстых изделий.

В ближайшем магазине сети Dnipro-M приобрёл рутилово-целлюлозные электроды нужного диаметра (3 мм). На всякий случай ограничился одним килограммом (40 стержней), потому как не знаю, как они поведут себя в моих не очень умелых руках. На упаковке указаны значение токов для различных режимов сварки (см. изображение слева), а также непонятная маркировка Ultra 6013 (ещё Dnipro-M продаёт электроды Ultra 7014 с добавлением в обмазку железного порошка). Оказалось, что такое обозначение принято в Американском сварочном обществе (AWG — American Welding Society) и определяет прочность 60000 фунтов/кв.дюйм, то есть, 420 МПа.

Пристальное изучение надписей на упаковке позволило установить, что изготовлены электроды в Украине, хотя конкретный изготовитель не указан (сомневаюсь, что Dnipro-M располагает соответствующими производственными мощностями). Как и положено, содержать электроды рекомендуется в сухой среде (относительная влажность не более 60% и температура не ниже +15°C), при невозможности хранения в таких условиях следует перед использованием прокалить электроды в течение часа при температуре до +120°C (не менее 90°C).

Будем пробовать…

ссылки на использованные материалы:


понедельник, 29 сентября 2025 г.

Дважды два

Эпизодическое использование шуруповёрта-гайковёрта на протяжении всего текущего сезона, как-то незаметно привело к «потере» двух бит PZ2: основной ассортимент крепежа в моём домохозяйстве составляют саморезы с приводом Pozidriv, хотя нередки и «филипсовские» шурупы (PH). Сейчас уже трудно вспомнить какие именно биты не выдержали испытания суровыми буднями строительства, — давно уже они пребывают в «закромах» и давненько использовались по назначению до этого года, так что названия брендов начисто вылетели из памяти, — но внезапно вспомнилась «битовая лихорадка» двенадцатилетней давности: тогда я едва успевал приобретать всё новые и новые биты (улетали они как гуси из северных краёв осенью).

Собственно говоря, ещё парочка бит нужного типа имеется в запасе, но грядущее возведение внутренних стен (после окончания монтажа каркаса межэтажной лестницы) не на шутку возбудило в моей ДНК ген запасливости и при очередном посещении строительного гипермаркета приобрёл два комплекта бит различных производителей, а в каждом наборе — по две биты (см. изображение справа).

Биты с узенькой шейкой изготовлены киевской компанией «Украинские абразивы», которая владеет торговой маркой a.t.t. (Abrasive Tool Top), рассчитаны на привод PZ2 (Pozidriv), имеют длину 25 мм и шестигранный хвостовик ¼". Производитель утверждает, что изделия «магнитные торсионные, приспособленные для работы с твёрдыми материалами, требующими применения ударной силы» — понятия не имею, что означает ‹торсионные›, но известно, что сделаны они из сталь S2 в КНР.

Биты Work's тоже магнитные, кроме того, «прочные, твёрдые и многофункциональные для профессионалов: для бытового и промышленного использования» (так написано на блистере). Изготовлены из стали с твёрдостью HRC 58-62, ссылка на немецкий стандарт DIN3126-C6.3 определяет параметры хвостовика (C — шестигранный, 6.3 — длина в миллиметрах), изготовлены биты в Тайване.

Когда дело дойдёт до интенсивного использования изделий, дополнительно сообщу об их эффективности, прочности, долговечности, но это не точно — не исключено, что со временем забудется «кто есть ху», ведь на самих битах не написаны названия торговых марок.


воскресенье, 31 августа 2025 г.

Кружатся диски — 2

В ходе довольно интенсивных работ с металлом, главным образом, резки профильной трубы и уголка, я заметил существенный расход абразивных кругов: как-то слишком быстро истачиваются диски в моей «болгарке», официально именуемой угловой шлифовальной машинкой. Аналогичные операции производились мной в приличных объёмах почти четыре года тому назад при сооружении каркаса ворот, но факт драматического расходования режущих дисков не вспоминается. Как бы там ни было, но пришлось мне в срочном порядке закупать эти самые круги, преимущественно отрезные — они, почему-то, расходуются (источаются) быстрее всего, настолько, что вспоминается ситуация с битами для шуруповёрта двенадцатилетней давности (тогда я просто не успевал покупать всё новые и новые биты).

Если окинуть пристальным взором мои предыдущие публикации, то можно найти обзор абразивных кругов для резки камня — восемь лет тому назад я такими дисками штробил газобетон для разводки электрокабеля. Сегодня пришла очередь дисков для металла.

Читать дальше...

Как уже упоминалось, главный акцент приходится делать на отрезные круги. Сначала приобрёл несколько штук в сетевом магазине электроинструмента, — там нашлись диски только фирменного бренда, — а потом попал в гипермаркет, и там был слегка ошарашен ассортиментом.

В обшем, сегодня у меня на руках оказались отрезные круги пяти различных фирм (см. изображение слева). Представитель каждого бренда был довольно подробно изучен, в том числе, с помощью микроскопа (во врезках на изображении представлена структура дисков, включая увеличение в 40 и даже 100 раз).

Честно говоря, я даже не пытался составить рейтинг дисков, поэтому просто представляю наличествующие образцы — все они изготовлены в Китае (континентальном, не в Тайване), рассчитаны на использование со скоростью вращения не более 12200 оборотов в минуту (некоторые до 12250, но производитель, похоже, понтирует) и не допускают использования в качестве зачистных:

  • Up! (на изображении расположен крайним слева в верхнем ряду, в синих тонах, далее все диски перечисляются по часовой стрелке) — ⌀125×1,6×22,2 мм (внешний диаметр, толщина круга, диаметр внутреннего отверстия);
  • Compass (зелёный) — ⌀125×1,6×22,2 мм;
  • Haisser — ⌀125×1,6×22,2 мм;
  • Expert — ⌀125×1,2×22,2 мм;
  • Dnipro — ⌀125×1,6×22,2 мм

Я не разбираюсь в тонкостях толщины дисков, — экий оксюморон получился, — но выбор между наиболее популярными и распространёнными «калибрами» 1,2, 1,4 и 1,6 мм определяется, скорее всего, толщиной разрезаемого металла. Впрочем, могу и ошибаться.

Тем не менее, меня практически поставил в тупик обнаруженный «закромах» отрезной круг, — так на нём написано, — толщиной 2,5 мм (см. изображение справа). Когда, зачем и где я покупал это изделие под брендом Power Flex. Информация на этикетке диска стыдливо умалчивает о производителе, дескать, всё указано в сопроводительных документах, но штрих-код не оставляет сомнений — сделано в КНР.

Остальные характеристики стандартные и предсказуемые: максимально допустимая скорость вращения 12250 об/мин, соблюдать технику безопасности, не использовать в качестве зачистного (хотя толщина изделия так и «шепчет» о нецелевом использовании).

Дальнейшее утолщения кругов переводит их в категорию зачистных, хотя мне неизвестно с какой именно величины наступает подобное перевоплощение. Кроме того, подозреваю, что и структура, и используемые материалы зачистного диска отличаются от отрезного.

Приобретённый скорее «за компанию», чем по необходимости зачистной круг Bosch ⌀125×6×22,2 мм изготовлен под немецким «флагом», но в Турции, и его поверхность существенно отличается от поверхностей отрезных кругов (на изображении слева — вид поверхности с увеличением в 40 раз на врезке А и в 100 раз на врезке Б).

Почему не было особой потребности в новом зачистном диске? Потому, что в наличии уже имеется NovoAbrasive ⌀125×8×22,2 мм (см. то же изображение), изготовленный на харьковском «НАЗ» и пока успешно справляющийся с возложенными на него задачами.

Мой не слишком большой практический опыт позволил, тем не менее, поставил под сомнение целесообразность использования зачистных кругов вообще. Проблема в том, что производитель не указывает зернистость диска (по крайней мере, попадавшиеся мне изделия такой информации не несли), что заставляет с осторожностью их использовать для финишных шлифовок.

Столь смелое заявление я решил сделать после сравнительного использования зачистного круга NovoAbrasive и лепесткового круга Expert — результат практически ничем не различается (по крайней мере, на мой взгляд), а вот диапазон применения гораздо шире. По этой причине, во время «набега» на супермаркет закупил я вместе с отрезными кругами ещё и лепестковые от привычных для «Эпицентра» производителей — Compass и Expert (см. изображение справа). Отличительной особенностью этих кругов и существенным преимуществом перед зачистными является информация о зернистости их шлифовальной поверхности. Так, диски Expert имеют зерно Р40 и Р100, а Compass — Р120 (чем больше значение Р, тем тоньше и нежнее шлифовка).

Действующим агентом лепестковых кругов является корунд: циркониевый корунд, очевидно, определяет зелёный цвет диска Compass (на изображении обозначен цифрой 3), а бренд Expert использует какой-то иной корунд, дающий красный оттенок (на изображении представлены круги этого производителя: новый Р40 под цифрой 1 и такой же Р40, но многократно использованный под цифрой 2).

Есть у меня стойкое подозрение, что разнообразие кругов для УШМ не исчерпывается перечисленными разновидностями…

ссылка на дополнительные материалы: 


среда, 11 июня 2025 г.

Белым по чёрному

Казалось бы, ну что может быть интересного, то есть, заслуживающего внимания в среде маркеров-фломастеров? Оказалось, что три с половиной года тому назад, начиная резать металлический прокат сначала для ворот, а потом и для межэтажной лестницы, пришлось обзаводиться специальным маркером для разметки — традиционный чёрный был практически невиден на чёрном же металле, красный и синий помогал плохо, в общем нужен был белый. Пришлось поискать и купить (см. фото справа).

Неотвратимое приближение нового строительного сезона с фатальной неизбежностью грозит вылиться в интенсивные занятия по дальнейшему сооружению лестницы, главным образом, формированию косоура. А это означает, что придётся много работать с металлом: резать, сверлить, сваривать, но сначала тщательно размечать линии реза, точки для отверстий, места для стыковки свариваемых деталей.

Читать дальше...

Всем видам маркеров присуща одна неприятная особенность — они со временем высыхают и становятся непригодными для дальнейшего использования. Не исключаю, что существует некая категория изделий, имеющих какую-то особую защиту и рассчитанных на использование в особых условиях, но мне а) об этом ничего не известно и б) даже страшно представить их стоимость: мои потребности вполне удовлетворяют обычные, бытовые, пусть даже высыхающие маркеры.

Допуская высокую вероятность того, что мой белый маркер уже пришёл в негодность (валяется в доме довольно долго), я в начале апреля заказал на «Алике» парочку аналогичных изделий. Сходство вновь приобретённых со «старичком» заключается только в цвете «издаваемых» отметок, то есть, белом. Что же касается толщины отметок, то «есть нюансы».

Оказалось, что существенное количество предложений белых маркеров на торговой площадке сводится к трём размерам пишущего стила: 0,7 мм, 1 мм и 2,5 мм. Имеющийся у меня маркер имеет стило размером 2,5 мм и создаёт довольно широкую разметочную линию при использовании. Разумеется, теперь я приобрёл «рисовалки» с наименьшей толщиной стила. Малая толщина принесла ещё одно преимущество: маркер конструктивно выполнен с тонким металлическим наконечником (примерно 2 см длиной), который позволяет гораздо точнее и надёжнее провести инструмент вдоль линейки (угольника).

Когда мой заказ на протяжении месяца не смог покинуть Поднебесную, я решил, что пакет утерян и со временем мне возвратят затреченные средства. Поэтому в начале мая снова заказал почти такие же маркеры, но у другого продавца, и он их продавал лотами по три штуки. Как и следовало ожидать, через несколько дней после второго заказа «ожил» предыдущий и вскоре я, наконец, стал счастливым обладателем двух белых маркеров, добиравшихся до Киева сорок дней.

А ещё через 20 дней до Киева «доползли» и остальные три штуки (см. изображение слева). Замечу, что за последний год (с апреля 2024 года) эти два заказа оказались абсолютными чемпионами по неспешности доставки. В обеих доставках содержались абсолютно одинаковые маркеры, стоимость которых ожидаемо оказалась различной: коммерция — она такая коммерция! Впрочем, цена различалась не критично, поэтому разницей можно пренебречь.

Не буду даже пытаться строить из себя знатока китайского языка или хотя бы одного из его диалектов, поэтому просто использовал Гугель-переводчик для прочтения иероглифов на маркерах. Самая заметная крупная надпись на зеленоватой полосе сообщает, что это белый маркер, а прочие пояснения сводятся к тому, что использовать его можно на плёнке, металле, керамике, стекле, коже и других тёмных материалах. В общем, ничего существенного или неожиданного.

P.S. Вскоре проявилась печально ненадёжная сущность китайских маркеров.


суббота, 6 января 2024 г.

ППП — Передвижной Паяльный Пост (полуулучшение аксессуаров)

Математики давным-давно придумали метод последовательных приближений — способ решения задачи путём итераций с уменьшающимся диапазоном. Наиболее наглядно этот метод отображается в артиллерии, — неудивительно, ведь эта военная наука строится на математике, — по цели наносится удар, и если снаряд не долетел, то прицел корректируется. Если повторный выстрел перелетел, то применяется ещё одна коррекция, но уже поменьше: снова «недолёт» — снова «перелёт», но всё ближе и ближе к цели. В конечном итоге, «недолёт» — «перелёт» — поражение!

Метод отлично работает не только в математике — я постоянно и результативно использую его в повседневной жизни, в самых различных сферах существования (вы, наверняка, тоже, только не знали его названия). Сегодня я расскажу об имплементации этой идеи к своему передвижному паяльному посту в целом («недолёт»), его модернизации и дополнительным аксессуарам в частности (ещё один «недолёт»). И вот, вторая коррекция аксессуаров.

Читать дальше...

Сначала об улучшенном приспособлении для очистки жала паяльника. Наиболее простым и доступным способом является смоченная водой (лучше глицерином) губка — об неё можно вытирать жало, снимая излишки припоя. Но у этого решения имеются существенные (как по мне) недостатки: нужно приспособить для размещения губки какую-нибудь ёмкость и не забывать следить за влажностью этой губки.

Гораздо проще приспособить для тех же целей комок тонкой проволоки: для очистки жала достаточно погрузить его в этот комок, и излишки припоя останутся в пучине проволоки. Решение оказалось предельно простым, поскольку такому комку соответствует мочалка из стальной «путанки» — и чистит эффективно, и на месте легко удерживается магнитом (подробнее здесь).

Однако, использование стальной проволоки оказалось «перелётом»: имеется немалый риск повреждения жала при слишком интенсивной очистке (металл жала мягче стали). Поэтому практически идеальным решением оказалась медная «мочалка-путанка», приобретённая на Алиэкспрессе — похоже, в этот раз я «попал в цель».

Строго говоря, изделие состоит не совсем из проволоки, а скорее из длинной свившейся стружки (на фото слева врезка 1). По размеру новый «чистильщик» почти не отличается от старого стального (врезка 2), но непосредственно заменить «старичка» не получится, поскольку медный комок безразличен к магниту. Пришлось взгромоздить новую «мочалку» на старую и прихватить из друг к другу при помощи электротехнических стяжек (врезка 3). Теперь у меня всегда будет выбор, каким из двух очистителей воспользоваться (медным или стальным), и вся «композиция» надёжно удерживается на месте (на магните) благодаря присутствию стальной компоненты.

Ещё одно поступление в комплект аксессуаров паяльного поста образовали ортофосфорная кислота и шприц (см. фото справа). Продолжая подготовку к реанимации аккумуляторов для шуруповёрта и реноватора, я обзавёлся жидким флюсом: пайка аккумуляторов — дело тонкое, поэтому канифолью никак не обойтись. Приобретал флюс в виде паяльной кислоты, расфасованной в пластиковую ёмкость с длинным носиком, наподобие маслёнки для швейной машинки моей бабушки (подробнее здесь), но «обнова» оказалась неудачной: и каплю из неё выдавить непросто, особенно если капля должна быть небольшой, и защитный колпачок на носик не надевается, маловат (интересно, эта кислота испаряется, если остаётся открытой?). В общем, тогда получился явный «недолёт».

Теперь же маленький шприц (2 мл) решит проблему размера капли и точности её «посадки», но с ортофосфорной кислотой случился «перелёт»: я уже после покупки узнал о нежелательности использования кислотных флюсов при пайке электрических компонентов — если недостаточно тщательно нейтрализовать кислоту, то высок риск коррозии места пайки. Поэтому занялся поиском и приобретением бескислотного жидкого флюса F3 . Надеюсь, что на этом «последовательные приближения» с флюсом закончатся несокрушимым «попаданием в цель».
Нейтральный активный бескислотный паяльный флюс F3 используется для лужения печатных плат, радиомонтажа (контактов, проводов), металлов (углеродистых сталей, цинка, никеля и его сплавов, в частности константана), меди и ее сплавов (например, бериллиевой бронзы) и нанесения покрытий (оловянных, оловянно-свинцовых сплавов, оловянно-висмутовых, серебряных, цинковых и кадмиевых) без подготовительной зачистки.

Применяется в работе совместно с легкоплавкими оловянно-свинцовыми припоями (ПОС), а также бессвинцовыми припоями. Химический состав активного флюса F: канифоль, спирт, триэтаноламин, диэтиламина гидрохлорид. Температура активности составляет от 210 ?С до 300?С. В данном флюсе сохраняется безопасность работы для радиоэлементов.

F3 — самый универсальный распространённый флюс для пайки из серии F*. Отсутствие кислоты в составе активного флюса F3 гарантирует стойкость к коррозии и поэтому не требуется обязательная очистка остатков флюса. По желанию, его остатки можно легко смыть бензином, спиртом или смесью спирта и бензина.


воскресенье, 3 декабря 2023 г.

ППП — Передвижной Паяльный Пост (пополнение аксессуаров)

До недавнего времени я был абсолютно убеждён, что для редких случаев пайки, — именно в таком режиме я ситуативно вовлекаюсь в это увлекательное занятие, — вполне достаточно располагать паяльником (самым обычным, без всяких «наворотов»), канифолью (издревле успешно выполняющей роль флюса) и припоя (оловянного с какими-то добавками, назначение которых дилетанту не очень понятно).

Когда же я соорудил мобильный пункт с некоторыми дополнительными удобствами для пайки, мне пришлось немного подкорректировать своё первоначальное мнение: наличие держателей-«крокодилов» для фиксации спаиваемых (в смысле пайки, а не пьянства) деталей, подставки для паяльника, стальной проволочной мочалки для очистки жала паяльника существенно облегчают базовый процесс пайки, снимая изрядное количество проблем сильно раздражающих и отвлекающих неопытного паятеля.

Читать дальше...

Но «пришла беда откуда не ждали»: на этапе внесения улучшений передвижное рабочее место возникла ситуации, в которой канифоль не смогла выполнить возлагаемых на неё функций — при распайке разъёма XT60 на кабеле подсветки рабочей зоны (на фото внизу слева этот разъём показан в левой врезке) оказалось невозможным подготовить к лужению внутреннюю поверхность контакта (выделен голубой стрелкой), крупинки канифоли туда не пролазили. В результате предпринятых изощрений («танцев с бубнами»), соединение хоть и получилось довольно прочным, но сомнения в его качестве так и не развеялись.

Похоже, именно для подобных ситуаций и существуют жидкие флюсы, а также гелевые и пастообразные: капнул-мазнул в труднодоступное место и готово — место пайки очищено от окислов и охотно улучшит растекание жидкого припоя. Чтобы избежать обидных конфузов в будущем, решил обзавестись именно жидким припоем (гелевый и пастообразный, по здравому размышлению отклонил до особой необходимости) с разумной ценой и возможностью самого деликатного дозирования. Если абстрагироваться от экзотических тонкостей и подробностей, до состав жидких флюсов сводится или к ортофосфорной кислоте (H3PO4), спиртовому раствору канифоли и паяльной кислоте (водный раствор хлорида цинка). Именно последний вариант оказался в строительном супермаркете, именно по незначительной цене и именно в оптимальной упаковке — в «маслёнке» с тонким носиком, способным выдать капельку флюса (см. фото внизу слева).

Пока я разбирался с жидкими флюсами (изучал проблему) мне на «Алиэкспрессе» попалась ещё одна интересная приблуда — оплётка из тонкой медной проволоки, способная впитывать в себя жидкий припой. Даже в моей, весьма скромной паяльной практике, довольно часто встречались ситуации, при которых нужно было удалить олово с деталей и у меня ничего не получалось: припой категорически отказывался перебираться с детали на жало паяльника. В общем, купил я такую штруньку практически не задумываясь, — даже не подозревал ранее о её существовании, — и дождался её прибытия из Поднебесной (потом, правда, такое добро обнаружилось и в киевских магазинах, причём по почти такой же цене).

Выбрал наугад плетёнку шириной 2,5 мм (были варианты 1,5, 2,0 и 3,5 мм) и длиной 1,5 м (см. серию фото внизу). Надписи на катушке ни о чём интересном не сообщили: wick переводится как фитиль (по сути, оплётки именно фитилём и является), low-residue — как малоостаточный (непонятно, что это означает), RoHS — якобы соответствие нормам борьбы с опасными веществами (обозначение неполное и не вызывает особого доверия), с шириной (width) и длиной (length) понятно.

Потребовалось некоторое время, чтобы разобраться с необычной катушкой, на которую намотана оплётка: тонкая и гибкая пластиковая крышка способна полностью «разогнуться наружу» (на тех же фото обозначена цифрой 1), но при этом сама оплётка самопроизвольно разматывается с бобины (врезка „А“). Зато «спущенная» крышка зажимает кончик оплётки между собой и основанием катушки, не давая медной полоске свободно двигаться, но при этом позволяет вытягивать (отматывать) нужную длину и сматывать обратно по необходимости (на фото — цифра 2, жёлтые стрелки).

При рассматривании оплётки через микроскоп ничего неожиданного и необычного не углядел: оплётка — она оплётка и есть (врезка „Б“ — небольшое увеличение, врезка „В“ — максимальное).

В процессе изучения новинки (плетёнки-фитиля) попадалась на глаза продукция различных компаний (главным образом китайских) с самыми различными, узкоспециальными свойствами: то пропитанные какими-то особыми флюсами для впитывания не менее особых припоев, то изготовленные из какой-то особой проволоки. Выбор ширины оплётки, оказывается, критичен для размеров плат, которые необходимо распаивать: чем миниатюрнее контакты, тем менее широкую оплётку следует выбирать — похоже, продвинутому паяльщику приходится располагать целым арсеналом оплёток, на все случаи жизни.

Но мой набор приятных и полезных мелочёвок пополнили только одна оплётка и только один жидкий флюс — посмотрим, как дела пойдут дальше, может ассортимент придётся расширять.

Похоже, мне даже удалось почти разобраться в маркировке одной из линеек оплёток, к которой принадлежит и приобретённая мной: в буквенной части (CP) первая буква, скорее всего, обозначает медь (copper), первые две цифры (25) — ширину в десятых долях миллиметра (2,5 мм), а вторые две цифры (15) — длину в дециметрах (1,5 м). Почему «почти»? Потому что значение второй буквы в обозначении (P) так и осталось загадкой.

Впрочем, мне удалось рассмотреть только «вершину айсберга»: среди укладывающихся в предложенную схему CP-1515, CP-1515 встречались и обозначения типа CP-202B — оплётка шириной 2 мм и длиной 20 м. Кроме того, бывают и 8PK-031B, и R350, и TNI-U, и много других удивительных неожиданностей.


суббота, 13 мая 2023 г.

МММ — Макро, Мини и Микро

Как-то раньше я не особо обращал внимание на сложившуюся ситуацию с инструментами, «ответственными» за шлифование поверхностей, и вдруг раскрылся немалый масштаб. Посудите сами, есть у меня и плоскошлифовальный агрегат (см. цифру 1 на фото справа — замечательная, должен заметить, штука когда нужно обработать большие плоские поверхности, например, доски), есть и две «болгарки», с помощью которых можно агрессивно шлифовать лепестковыми кругами (цифра 2 на том же фото), а также абразивными кругами и наждачной бумагой (цифра 3), мо есть и мультитул, одно из базовых предназначений которого заключается тоже в шлифовке (цифра 4).

Функционально они, вроде бы, аналогичны, а вот на практике, как говорится, «есть нюансы». Всё дело в различии размеров обрабатываемых площадей, точности и тонкости работы: вряд ли целесообразно ровнять ногти напильников и удалять заусенцы на двутавре пилочкой для ногтей.

Читать дальше...

Ясно, что ПШМ (плоскошлифовальная машина, она же виброшлифовальная) и УШМ (углошлифовальная машина, они же «болгарка») представляют «макро»-сегмент шлифовально-полировальных работ. С ролью «мини»-сегмента справляется «реноватор»: небольшой размер и треугольная форма шлифовальной площадки позволяют использовать инструмент в ситуациях, требующих большей деликатности и сосредоточенности.

Вот именно деликатности и сосредоточенности мне однажды и не хватило (когда это произошло не упомню): в результате неистово-агрессивного шлифования повредил пластиковую часть платформы, на которую цепляются треугольники наждачной бумаги (см. фото справа).

Повреждение особо на работоспособность инструмента не повлияло, «но осадок остался». В общем, решил я обзавестись, на всякий случай запасной платформой формата «мини» (то есть, такой же самой), а также и меньшего размера («микро») для ещё более «изящных» операций.

Поскольку острая необходимость в новых насадках у моего дремеля–реноватора в ближайшее время не предвиделась, решил запустить неспешный режим обновления, который традиционно считается одновременно и бюджетным — заказал на «Алиэкспрессе».

Продавец, магазинчик с почти пятилетней историей торговли на площадке инструментами, предлагал насадки трёх размеров: 80, 90 и 93 мм — нечасто встречающееся явление (обычно предлагаются только платформы со стороной 80 мм). Мне нужна была модель на 90 мм, вот её и купил (см. фото справа, ссылка на изделие здесь).

Посылка была отправлена быстро, но добиралась до Киева без малого месяц, что не особо удивительно в условиях войны, которую ведёт против Украины кацапско-фашистская мразь.

Конструктивно новая насадка слегка отличается от «родной» только покрытием металлической основы, — чёрного цвета в отличие от блестящей, — и универсальностью разъёма для крепления (подходит к мультитулам различных производителей). Может быть, есть отличия и в захватах, удерживающих наждачную бумагу на платформе (в нижней врезке на фото приведено изображение, полученное с помощью микроскопа), но изучить старую насадку настолько же подробно у меня не получилось, да и не очень хотелось.

Примерно в то же время заказал шлифовальную насадку категории «микро» (в моей системе представлений) — опорную площадку формата «пальчиковая» (81 мм длиной) с «липучкой» и к ней 25 треугольников из наждачной бумаги: P60, P80, P120, P180 и P240 по 5 штук каждого (см. фото слева, ссылка на комплект здесь). Этот заказ обошёлся мне, может быть, и не предельно дёшево, но подкупил авторитет продавца — это уже не «магазинчик», и даже не просто магазин, а супермаркет NewOne, предлагающий прорву различного инструмента и комплектующих: 9 лет на рынке, входит в топ «Алиэкспресса», да и сам бренд NewOne по популярности приближается к Makita (разумеется, по китайским представлениям).

Строение системы удержания наждачной бумаги («липучка») платформы «микро» (см. врезку на последнем фото, изображение через микроскоп) существенно отличается от платформы «мини» (см. врезку на предыдущем фото), но оценить, какая из них лучше пока что невозможно. Жизнь покажет…


вторник, 30 ноября 2021 г.

Знакомство с миром сварочных электродов

Предстоящее, вернее, уже начатое сооружение металлического каркаса межэтажной лестницы обнажило пару животрепещущих проблем, связанных со сваркой. Первая из них заключается в том, что сварочные электроды, приобретённые шесть лет тому назад вместе с инвертором постепенно расходовались на случавшиеся время от времени мельчайшие сварочные задачи (например, подварка контура заземления, изготовление оснастки), а недавно полностью истощились при сооружении каркаса ворот — оставшиеся несколько штук не в счёт (про вторую проблему — отдельная публикация).

С удивлением обнаружил, что совершенно не представляю себе номенклатуру и ассортимент имеющихся в продаже электродов, хотя удивление быстро прошло: приобретал электроды только однажды, не вникая в их характеристики (продавец просто порекомендовал в комплект к инвертору), а если бы и вникал, то за прошедшие годы запросто забыл бы об этом. Отмечу, что ситуация практически повторяет недавнюю, случившуюся с пильными полотнами для электролобзика — там мне тоже пришлось изучать конъюнктуру чуть ли не с нуля.

Читать дальше...

Беглое ознакомление с ресурсами, посвящённым сварочным электродам (ссылки на часть из них указаны под этой публикацией) поставили передо мной жёсткие условия существенного ограничения, в несколько раз, диапазона своего интереса. Из всего многообразия и разнообразия электродов пришлось остановиться только на тех, которые предназначены для сварки 1) сталей, используемых в строительстве (то есть, безжалостно отброшены всякие экзоты, типа тех, которые используются для подварки сломанной одиннадцатой псевдохелицеры марсианской пиголетовой отползяки), 2) на постоянном токе, 3) при обратной полярности. Тем не менее, даже при таких драконовских ограничениях объём информации оказался малоподъёмным и довольно обширным.

При этом, речь идёт только об отечественных подходах, а существуют ещё и международные (ISO), европейские (EN) и американские (ANSI) стандарты–классификации, но для моего уровня владения сварочным искусством и стоящих передо мной задач это неактуально, поэтому решительно добавил ещё один критерий отсечения ненужного: 4) отказ от импортных электродов (хотя, говорят, шведские ESAB весьма недурственные).

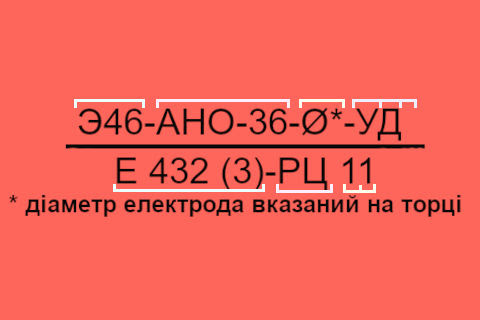
Плавящиеся сварочные электроды с обмазкой для электродуговой сварки, изготавливаемые и предлагаемые в этой части света имеют маркировку по типу приведенной на изображении слева (взято с реальной упаковки). Назначение и наименования каждого из выделенных светлыми линиями фрагментов индекса приведены в аналогичной схеме:

Э‹тип марка диаметр назначение толщина покрытия класс шва

E‹свойства шва вид покрытия направление сварки параметры тока

Приведенные в схеме категории могут принимать такие значения:

Тип Непосредственно за буквой «Э», обозначающей электрод для ручной дуговой сварки и наплавки, следует двухзначное число, указывающее на величину временного сопротивления разрыву наплавляемого металла в кгс/мм² (для стали этот показатель находится в диапазоне, примерно, 40–60 кгс/мм²). За числом может следовать индекс «А» — это означает, что металл шва имеет повышенные свойства по пластичности и ударной прочности. Если за первоначальной буквой «Э» присутствует тире (дефис), то электрод предназначен для сварки теплоустойчивых, высоколегированных сталей и наплавки, что пока выходит за рамки моего интереса. Например, нужные Э50, Э46А, Э60 или ненужные Э-09М, Э-10ХЗМ1БФ, Э-30Г2ХМ
Марка Коммерческое название модели, бренд. Наиболее распространённые и популярные марки:
  • УОНИ–13 (Универсальная Обмазка Научного Института №13, вариант — УОНИИ), шов характеризуется низким шлакообразованием, повышенной ударопрочностью, нечувствительностью к низким температурам (до –40°); покрытие электрода основное;
  • АНО, используются для сварки ответственных конструкций, характеризуются повышенным шлакообразованием;
  • МР, позволяют вести сварку при повышенной влажности и нечувствительны к небольшим загрязнениям в зоне сварки;
  • ОЗС (Опытный Завод, для Строительства — зашифрован разработчик, завод «СпецЭлектрод» и назначение изделия), обмазка рутиловая на основе двуокиси титана, особенно хороши для постановки прихваток и сварки потолочных швов.
Например, УОНИ 13/45, УОНИ 13/55, АНО-21, АНО-36, МР-3, МР-3с, ОЗС-12
Диаметр Значение диаметра металлического стержня в миллиметрах, для строительных потребностей колеблется от 2 мм (для сварки особо тонкого металла) до 5 мм. Наиболее распространены электроды диаметром 3 мм или около того — некоторые производители выпускают модели диаметром 3,2 мм или чуть больше. Если в обозначении указан знак диаметра «∅», то фактическое значение нужно искать где–нибудь на упаковке
Назначение Буква «У» означает, что электрод предназначен для сварки углеродистых (C≤2%) и низколегированных сталей (суммарное количество легирующих добавок не превышает 2,5%), прочностью до 60 кгс/мм². Для прочих, экзотических случаев предусмотрены буквы Л, Т, В, Н, и их значение здесь не рассматривается. Например,
УД2
Толщина покрытия Показывает соотношение диаметра электрода с обмазкой к диметру металлическом стержня: М, тонкое покрытие, не более 1,2; С, среднее, не более 1,45 (но больше 1,2); Д, толстое, не более 1,8; Г, особо толстое, более 1,8 (почти в два раза!).
Класс шва Значение представляет собой число, отражающее свойства образовавшихся сплавов, прочность, процентный состав примесей, рабочую температуру шва и ряд других показателей, Подробные сведения имеются в громоздких таблицах, но для практического использования достаточно знать, что из трёх возможных классов 1, 2 и 3 первый соответствует наиболее скромным показателям (последний, как нетрудно догадаться, наилучшим).
Свойства шва Начальный индекс «E» соответствует международному обозначению плавящегося покрытого электрода. Следующие за ним символы отражают предел прочности в десятках мегапаскалей, относительное удлинение, минимальную температуру, при которой обеспечивается достаточная ударная вязкость: совокупность показателей сведена в таблицу из трёх десятков строк и пяти столбцов. Почти такие же таблицы имеются для электродов предназначенных для сварки четырёх прочих типов материалов (признак неприемлемости для использования на углеродистых и низколегированных сталях — дефис после буквы «E»). Например, нужный
E51 4(4) и
ненужные Е-12Х2Г2-3,
E-2453,
Е-300/32-1
Вид покрытия Буква обозначает состав обмазки: Б — основное или фтористо–кальциевое покрытие (сварка только на постоянном токе, шов обладает улучшенной пластичностью, из–за повышенной вязкости металла швы выглядят грубыми, обмазка гигроскопична), Р — рутиловое (улучшенное зажигание дуги, переход металла в ванну небольшими каплями, лёгкое отделение шлака, возможность использования любого вида тока, наименьшее вредное воздействие на организм сварщика), Ц — целлюлозное (при сгорании образуется большое количество защитного газа и очень малый объём шлака, что особенно ценно для сварки вертикальных швов). Кислое покрытие (или руднокислое, обозначается А) довольно вредно для здоровья, поэтому выходит из употребления. Возможны комбинированные составы (БР, РЦ и т.п.); наличие в комбинации буквы Ж свидетельствует о присутствии в обмазке железного порошка (до 20%), что заметно улучшает производительность сварки. Например,
Б20
Направление сварки Электрод предназначен для сварки шва:
  1. в любом положении;
  2. кроме вертикального при проходе сверху вниз;
  3. в нижнем положении, горизонтального на вертикальной плоскости и вертикального при движении снизу вверх;
  4. в нижнем положении, в том числе при угловых соединениях.
Параметры тока Цифра 0 в данной позиции означает, что электрод может использоваться только на постоянном токе с обратной полярностью («+» на электроде, «—» на изделии), такое же применение у электродов, отмеченных цифрами 3, 6 и 9, только они могут ещё использоваться при сварке на переменном токе (под напряжением 50, 70 и 90В соответственно). Для переменного тока предназначены 2, 5 и 8 (при той же градации напряжений), а также на постоянном токе при прямой полярности. Оставшиеся типы, 1, 4 и 7 пригодны и для прямой, и для обратной полярностей на постоянном токе, и для переменного тока (при учёте напряжения переменного тока).

Понятно, что запомнить весь приведенный выше массив информации невозможно, учитывая, что воспользоваться им придётся в разовом порядке (может быть, ещё раз через год–два), поэтому перед походом в магазин решил соорудить для себя шпаргалку, чтобы обратить внимание на ключевые параметры при выборе нужных электродов. Покупать через Интернет не решился, поскольку продавцы указывают отрывочные данные, не всегда в полном объёме и не всегда нужные, так что необходимо личное посещение магазина с пристальным изучением надписей на упаковке.

Итак, идеальному выбору, с моей точки зрения, должны соответствовать электроды, содержащие такие показатели в числителе как в первой строке, а менее идеальные — во второй:

Э50##—2,5—УС2
Э46##—3—УД3

а в знаменателе

E#—РЦ11
E#—Р23

Решётками в шпаргалке обозначены несущественные элементы обозначений, допускается комбинация параметров между самым предпочтительным и альтернативным вариантами (между первой и второй строками в каждой паре).

В конечном итоге я приобрёл упаковку (2,5 кг, около 100 шт) электродов марки «АНО–36» (см. фото справа) производства винницкой компании Плазматек, имеющая без малого тридцатилетний опыт производства сварочных электродов. Нетрудно заметить, что маркировка марки (см. картинку слева вверху) вписывается в обозначенные мной критерии — альтернативный набор характеристик в числителе (только неопределён класс шва) и идеальный в знаменателе.

Выбранную мной марку, по словам продавцов, профессиональные сварщики предпочитают почти аналогичной по свойствам «Монолит РЦ», которая выпускается, кстати, той же винницкой фирмой. Скорее всего, причина заключается в том, что первая (АНО–36) имеет более обоснованный и отработанный состав, — и стержня, и обмазки, — а вторая (Монолит РЦ) является вольным творчеством, свободной вариацией на ту же тему местных (винницких) умельцев.
Аббревиатура АНО расшифровывается как «Академия Наук Обмазка», при этом за словами «Академия Наук» скрывается Институт электросварки имени Е.Патона Национальной Академии Наук Украины — несомненно более авторитетный разработчик, можно сказать, «глыба сварочной мысли», по сравнению с предприятием–производителем, даже располагающим собственным подразделением разработчиков.

На упаковке имеются несколько небесполезных замечаний. Во–первых, АНО–36 предназначена для сварки низкоуглеродистых сталей, то есть, углеродистых сталей, но с содержанием углерода не более 0,25% — именно из таких сталей (марки 0,8; 1; 2; 3) изготавливается большинство металлопроката. Во–вторых, рутилово–целлюлозные покрытия гораздо менее гигроскопичны, по сравнению с основными обмазками, тем не менее, при необходимости, электроды АНО–36 можно просушить путём прокаливания при температуре 110°±10° в течение 25–30 минут. И, наконец, в–третьих, рекомендуется устанавливать сварочный ток при сварке в вертикальном при движении электрода снизу вверх и потолочном положениях в пределах 70–100 А, в нижнем — 70–110 А и вертикальном при движении электрода сверху вниз — 80–110 А.

Ссылки на использованные материалы:  :   :   :   :   :   :   :   : 


четверг, 18 ноября 2021 г.

Зубастые стерженьки

Последние пару недель усилий «яростного стройотряда» в моём единственном лице, направленных на завершение формирования чердачного перекрытия, ознаменовался не только регулярной и бесславной гибелью бит различных производителей: неожиданно сломалась пилка электролобзика. Не то, чтобы я на чердаке занимался фигурной резьбой по дереву, но доски настила, заготовленные несколько лет тому назад потребовали дополнительной прирезки из–за неизбежных погрешностей монтажа смежных участков настила перекрытия.

Дело, как говаривал пухлый пофигист с моторчиком, житейское, тем более, что пильные полотна для моего лобзика проявляют гораздо бо́льшую стойкость, по сравнению со злосчастными битами: за шесть с лишним лет израсходовано всего три пилки. Беда в том, что недавно сломавшаяся оказалась последней.

Читать дальше...

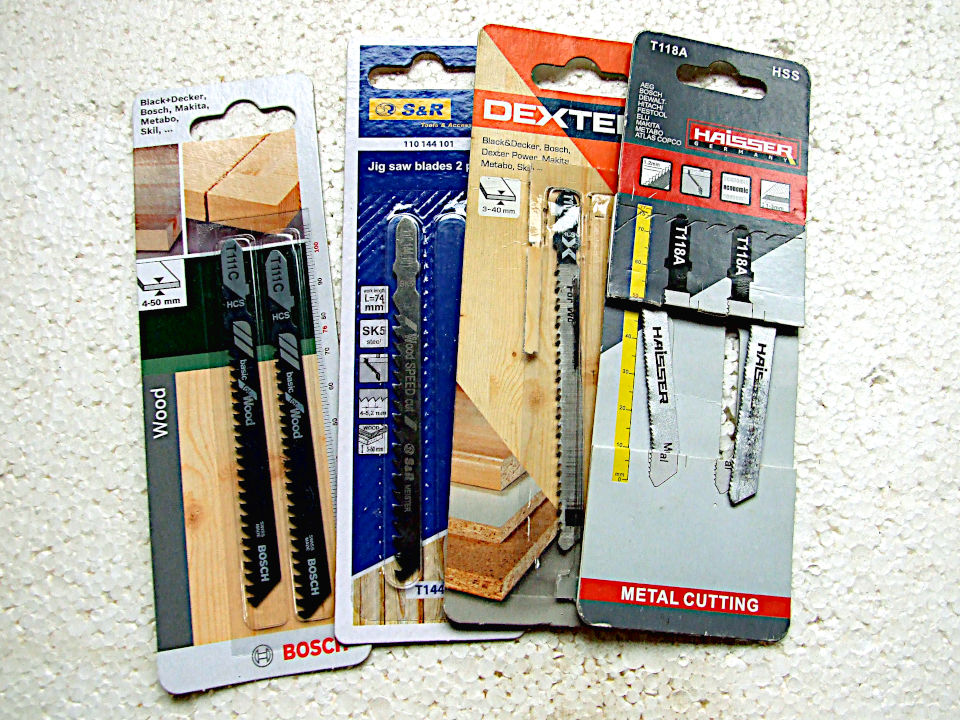
В «закромах» обнаружились початые упаковки пильных полотен для металла (на фото вверху справа Haisser) и для ламинированных плит (Dexter). От безысходности установил «декстеровскую» — ДСП или ОСП не сильно отличаются от деревянного массива (подрезаю доски толщиной 25 мм). Но лобзик стал неуправляемым: скачет в руках как резвый козлина и удержать его можно только отчаянно прижимая к доске.

Оказалось, что для пиления ламинированных материалов применяется полотно с обратной направленностью зубьев, то есть, пилка для дерева во время рабочего хода (реза) прижимает лобзик к поверхности, поскольку зубья направленны вверх, к лобзику, а здесь наоборот. Долго пилить древесину подвернувшимся мне под руку полотном я не смог (нервы ни к чёрту!) и при первой же возможности рванул в магазин за «правильными» пилками.

Задумчиво рассматривая надписи на хвостовиках имеющихся в наличии полотен, — T101BR на «декстеровской» и T118A на «хайссеровской», — я с прискорбием осознал, что не имею не малейшего представления о номенклатуре, ассортименте и, главное, маркировке пильных полотен.

Проведенные исследования проблемы удовлетворили не слишком: многие производители авторитетных брендов применяют собственную классификацию и обозначение пилок и большинство систем не поддаётся логическому восприятию. К счастью, наиболее широкое распространение получила схема, используемая компанией Bosch, а другие производители частенько дублируют свои обозначения «бошевскими».

Итак, разработанное фирмой Bosch обозначение пильных полотен для лобзиков представляет собой буквенно–цифровой год в формате:

TЦЦЦБ[ББ][БББ]

где

T — признак наличия у пилки Т–образного хвостовика. Говорят, раньше встречались и другие формы, причём до сих пор можно кое–где найти U–образный, но и он уже стал архаикой (кстати, U–образный запросто подходит к лобзикам, «заточенным» под T–образный). А Ryobi выпускает вообще универсальные полотна, их маркировка начинается с буквы В — они могут использоваться в роли и Т–, и U–образных;

Ц — цифры;

Б — буквы;

[…] — необязательные элементы.

Длина пильного полотна 1 не более 75 мм (по другим данным — до 100 мм)
2 не более 90 мм (по другим данным от 100 до 120 мм)
3 не более 150 мм
7 более 150 мм
10 более 200 мм
Тип полотна 01 шлифованное с неразведёнными зубьями (для чистого пропила)
02 для термопластиков
08 особая форма зуба для сверхчистого пропила
11 фрезерованные зубья
13 волнообразная форма полотна
18 волнистые фрезерованные зубья
19 фрезерованные зубья
21 волнистые фрезерованные зубья
23 переменный шаг зубьев
24 переменный шаг зубьев
27 для мягких и вязких материалов, в том числе для алюминия
41 для абразивных материалов (гипсокартон, газобетон и т.п.)
44 зубья с большим разведением (для грубого распила)
Шаг зубьев G менее 1 мм
E 1,4 мм, 1,5 мм
A около 2 мм
B 2–3 мм
C 3–4 мм
D 4–5 мм
X переменный шаг (больше у свободного конца и меньше у хвостовика)
Специфические характеристики полотна
(указываются по необходимости)
AW волнообразные зубья, больше напоминающие нож (используется для резки мягких материалов, таких как картон, резина и т.п.)
I ненаправленные мелкие зубья
O узкое полотно (для фигурного пропила)
P утолщённое полотно
R обратное направление зубьев (Reverse), от хвостовика к свободному концу
Материал полотна
(необязательный)
BiM,
F,FS
Bi-Metal — биметаллический композит из высокоуглеродистой (HCS, полотно) и быстрорежущей (HSS, зубья) сталей; в 10 раз долговечнее стандартных полотен из высокоуглеродистой стали и в 2 раза по сравнению со сделанными из быстрорежущей
G diamond Grit — с алмазным напылением, полотно применяется там же, где и полотно из карбида вольфрама, а также для резки прочной фарфоровой плитки, камня (гранит, мрамор, сланец); в 3 раза долговечнее и в 3 раза более продуктивно, чем полотно из карбида вольфрама
HCS High–Carbon Steel — высокоуглеродистая сталь, используется для не слишком твёрдых материалов (древесина, пластик, ламинированные плиты)
HM см. TC
HSS High–Speed Steel — быстрорежущая сталь, упрочнённая, используется для резки цветных металлов, алюминия
RIF,
RIFF
мелкодисперсное карбидное покрытие, полотно используется для резки керамической плитки, стеклопластика, чугуна
TC Tungsten Carbide — карбид вольфрама, применяется для резки абразивных материалов (усиленный пластик, стеклопластик, цементные пластины, керамическую плитку, кирпич), нержавеющей стали, литья; в 10 раз долговечнее биметаллических полотен

Примечания к таблице

  • приведенные сведения собраны из нескольких, иногда противоречивых источников (официальной спецификации мне найти не удалось), поэтому заслуживают скорее осторожно–скептического отношения, то есть, предназначены для получения самой общей информации, для общего развития и для снятия эмоционального напряжения;
  • при наличии на полотне зубьев с переменным шагом возможно неединичное значение, то есть, в группе Б могут присутствовать, например, две буквы «BC» обозначают наличие шага и 2–3, и 3–4 мм;
  • в буквенно–цифровой код включаются сведения только о «навороченных» материалах, использованных для изготовления полотен, — биметалл, особые покрытия, — а простые стали (высокоуглеродистые, быстрорежущие) упоминаются на теле полотна или даже на упаковке;
  • логику присвоения полотнам кодов в зависимости от предназначения и особеностей изготовления (блок ЦЦ) мне постичь не удалось, впрочем вся скрытая в этих кодах информация, как правило, дублируется «человеческим языком» на упаковке или непосредственно на полотнах.

После того, как худо–бедно разобрался с маркировкой, к стенду с пилками в строительном гипермаркете подошёл с важно и авторитетно оттопыренной губой, дескать, на мякине не проведёшь.

В конечном итоге, вместо предательски «обратнозубого» полотна (см. фото внизу слева), — теперь–то я знаю, что обозначает буква R на хвостовике, — приобрёл пару полотен стандартной длины (первая цифра в обозначении 1) фрезерованных (тип 11) крупнозубых (в обозначении присутствует буква C) из высокоуглеродистой стали (на хвостовике написано HCS) от Bosch (см. центральное фото внизу) и пару тоже стандартной длины (T1…), ещё более крупнозубых (код D) с большим разведением (код 44) из японской инструментальной углеродистой стали (SK5, очень популярна у изготовителей ножей) от компании S&R (см. фото внизу справа). Обе компании, как вы понимаете, немецкие, и полотна изготовлены в Европе — Швейцарии и Германии, соответственно.

Напоследок позволю себе отметить, что S&R решила использовать собственную спецификацию продукции (на фото вверху справа «110.144.101»), хотя, на мой взгляд, подобные «понты не по чину» — это же не Makita или DeWalt. Впрочем, «бошевская» маркировка тоже присутствует (на блистере). На первый раз, пожалуй, можно простить…